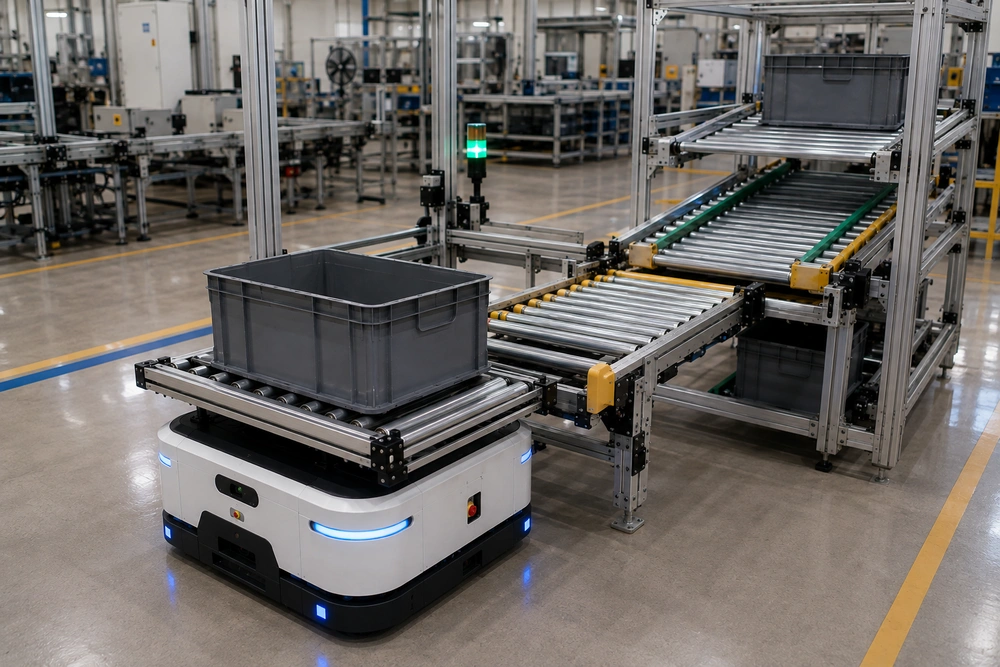
Bukan Sekadar Angkut Barang! Begini Karakuri dan AMR Mendukung Aliran Material di Pabrik
Posted on 2026-08-12 by Misel Editor
Karakuri dan AMR mendukung aliran material di pabrik dengan membagi tugas antara perjalanan dan transfer muatan. AMR mengambil wadah berisi komponen, membawanya ke lini produksi, lalu membawa kembali wadah kosong. Sementara itu, mekanisme Karakuri membantu loading dan unloading melalui roller, gravitasi, stopper, atau flow rack agar perpindahan wadah dapat berlangsung lebih otomatis dan berulang.Kelancaran pemindahan material tidak hanya ditentukan oleh kemampuan AMR bergerak dari titik A ke titik B. Jika proses loading dan unloading masih membutuhkan banyak handling manual, operator tetap harus mengambil, memindahkan, atau mengembalikan wadah setiap kali robot tiba di stasiun. Karena itu, aplikasi Karakuri AMR di pabrik perlu dilihat sebagai satu siklus material.Catatan: Desain AMR, stasiun Karakuri, titik docking, sensor, dan perangkat keselamatan perlu disesuaikan dengan karakteristik muatan serta lingkungan pabrik. Posisi transfer, risiko pergerakan muatan, dan integrasi sistem sebaiknya diperiksa serta diuji langsung oleh personel atau integrator yang memahami sistem otomasi industri.Alur Kerja Karakuri dan AMR di PabrikPenerapan Karakuri dan AMR dapat dirancang sebagai siklus tertutup: wadah berisi komponen diambil dari area persediaan, dikirim ke lini produksi, diserahkan ke stasiun tujuan, kemudian wadah kosong dibawa kembali untuk digunakan pada siklus berikutnya.OMRON Robotics menjelaskan bahwa AMR dapat digunakan untuk memindahkan bahan baku maupun work-in-process antara area penyimpanan, workstation, dan lini perakitan. Perangkat tambahan seperti conveyor, lifter, atau customized racking juga dapat digunakan untuk mendukung proses serah-terima muatan.1. Mengambil Wadah Berisi KomponenSiklus dimulai ketika AMR menuju area persediaan dan berhenti pada posisi docking. Wadah seperti box, bin, atau tray yang telah berisi komponen kemudian dipindahkan dari stasiun Karakuri menuju platform AMR.Pada konfigurasi yang sesuai, roller dan gravitasi dapat membantu wadah bergerak tanpa memerlukan conveyor bermotor pada setiap titik transfer. Stopper dapat digunakan untuk menahan wadah sampai AMR berada pada posisi yang ditentukan.Penelitian The Journal of Industrial Technology yg dipublikasi Deepradit dkk. pada 2026 menunjukkan penerapan prinsip Karakuri Kaizen dalam material handling dengan memanfaatkan sistem berbasis gravitasi sebagai mekanisme otomasi sederhana. Prinsip tersebut relevan untuk memahami bagaimana gerakan mekanis dapat dimanfaatkan pada titik transfer material.2. Mengirim Komponen ke Lini ProduksiSetelah wadah berada pada AMR dan kondisi pengiriman terpenuhi, AMR membawa komponen menuju lini produksi yang membutuhkan pasokan.Di bagian inilah AMR memiliki peran utama: menjalankan transportasi antarlokasi. OMRON menyebutkan bahwa AMR digunakan untuk material transport di pabrik dan gudang serta mampu mengenali lingkungan untuk melakukan navigasi selama menjalankan tugas.Dengan demikian, mekanisme Karakuri tidak menggantikan fungsi navigasi AMR. Karakuri digunakan untuk membantu perpindahan wadah, sedangkan AMR menghubungkan lokasi-lokasi yang terpisah di dalam fasilitas.Untuk memahami lebih dahulu pembagian fungsi antara mekanisme Karakuri dan AMR pada proses pemindahan material, Anda juga dapat membaca pembahasan mengenai cara kerja Karakuri AMR.3. Menyerahkan MuatanSetelah mencapai lini produksi, AMR melakukan docking pada stasiun tujuan. Wadah kemudian dapat berpindah dari roller AMR menuju Karakuri flow rack dengan memanfaatkan perbedaan ketinggian, kemiringan roller, gravitasi, dan stopper yang telah dirancang sesuai karakteristik muatan.Flow rack tidak sekadar menjadi tempat meletakkan wadah. Jalur tersebut perlu mengarahkan wadah menuju posisi yang mudah digunakan dalam proses produksi sekaligus mencegah wadah bergerak sebelum titik penerima siap.4. Membawa Kembali Wadah KosongSetelah komponen digunakan, siklus belum selesai. Wadah kosong dapat diarahkan menuju jalur pengembalian, kemudian dipindahkan kembali ke AMR untuk dibawa menuju area persediaan atau titik pengisian berikutnya.Konfigurasi gravity rack juga dapat menggunakan aliran berbeda untuk wadah berisi dan wadah kosong. Contoh penerapan sistem gravity rack menunjukkan bahwa jalur material dapat dirancang dengan reverse flow untuk mengembalikan container kosong dari area kerja.Dengan memasukkan pengembalian wadah ke dalam perencanaan sejak awal, AMR tidak hanya melakukan perjalanan pengiriman satu arah, tetapi menjadi bagian dari siklus intralogistik yang lebih lengkap.Pembagian Peran Karakuri dan AMRAMR dan Karakuri sebaiknya tidak dipandang sebagai dua teknologi yang menjalankan pekerjaan sama. AMR berfokus pada perjalanan antarlokasi, sedangkan Karakuri menangani gerakan muatan pada titik transfer.Pembagian perannya dapat dilihat pada tabel berikut:ProsesPeran AMRPeran KarakuriPengambilanMendatangi area persediaan dan melakukan dockingMemindahkan wadah menuju AMRPengirimanMembawa wadah antarlokasiMenjaga wadah pada posisi transfer yang dirancangPenyerahanBerhenti dan docking di stasiun tujuanMengalirkan wadah menuju flow rackPengembalianMembawa wadah kosong ke area berikutnyaMemindahkan wadah kosong menuju AMRPembagian fungsi ini juga membantu perusahaan menentukan bagian mana yang membutuhkan perangkat aktif dan bagian mana yang dapat memanfaatkan mekanisme mekanis sederhana.Sinkronisasi dengan Kebutuhan ProduksiAMR perlu menerima tugas berdasarkan kebutuhan material, bukan sekadar bergerak mengikuti jadwal yang tidak mempertimbangkan kondisi lini. Sinyal permintaan dapat berasal dari operator maupun sistem produksi, tergantung tingkat integrasi yang digunakan.Sensor dapat membantu memastikan keberadaan wadah dan kesiapan titik transfer. Pada sistem yang lebih terintegrasi, PLC, identifikasi material, HMI, atau SCADA dapat digunakan untuk menghubungkan permintaan material dengan tugas AMR.Jika perusahaan ingin mengatur pengiriman berdasarkan identitas material dan kebutuhan produksi, pelajari juga cara menghubungkan AMR dengan sistem produksi melalui barcode, PLC, sensor, dan SCADA.Kesiapan Titik TransferTitik transfer perlu dirancang agar AMR dan stasiun Karakuri bertemu pada posisi yang konsisten. Kesalahan pada tinggi, posisi, atau arah roller dapat membuat wadah tersendat meskipun perjalanan AMR berjalan dengan baik.Parameter yang perlu diperiksa meliputi:Posisi docking, agar AMR berhenti pada titik yang memungkinkan transfer berlangsung.Tinggi roller, agar permukaan AMR dan stasiun sesuai dengan arah perpindahan yang direncanakan.Kemiringan jalur, agar gravitasi cukup menggerakkan wadah tanpa membuatnya melaju tidak terkendali.Stopper, untuk menahan wadah sampai kondisi transfer terpenuhi.Karakteristik wadah, termasuk dimensi, berat, titik berat, dan kestabilannya ketika bergerak.Ruang gerak AMR, agar robot dapat mendekati dan meninggalkan stasiun tanpa mengganggu area kerja.Sensor atau interlock, apabila diperlukan untuk memastikan AMR dan stasiun berada dalam kondisi siap.Dampak terhadap Aliran MaterialAplikasi Karakuri AMR di pabrik dapat membantu mengurangi aktivitas manual pada perjalanan maupun titik transfer apabila seluruh siklus dirancang dengan tepat.Dampaknya dapat terlihat pada beberapa bagian proses:Handling manual berkurang karena operator tidak harus terus-menerus mendorong trolley atau memindahkan wadah antara lokasi yang berjauhan.Waktu tunggu material dapat dikurangi apabila pengiriman disinkronkan dengan kebutuhan lini.Risiko keterlambatan pasokan dapat ditekan karena task AMR dapat dibuat berdasarkan permintaan material.Pengembalian wadah lebih terstruktur karena container kosong masuk kembali ke dalam siklus material.Perjalanan kosong dapat dievaluasi, misalnya dengan memanfaatkan perjalanan kembali AMR untuk membawa empty container.FAQ Seputar Aplikasi Karakuri AMRBeberapa pertanyaan berikut membantu memperjelas penerapan Karakuri dan AMR dalam aliran material di pabrik.1. Apakah Karakuri AMR hanya digunakan di industri otomotif?Tidak. Prinsipnya dapat dipertimbangkan pada berbagai industri manufaktur selama material, carrier, titik transfer, dan alur proses sesuai untuk otomasi tersebut. AMR sendiri digunakan dalam berbagai aplikasi material transport di lingkungan manufaktur dan intralogistik.2. Apakah wadah berisi dan kosong memerlukan jalur terpisah?Tidak selalu, tetapi jalur terpisah dapat mempermudah pengaturan aliran apabila stasiun harus menerima wadah berisi sekaligus mengembalikan wadah kosong. Konfigurasinya perlu disesuaikan dengan ruang, volume material, dan urutan proses.3. Bagaimana AMR mengetahui material perlu dikirim?AMR dapat menerima task dari sistem pengelolaan armada atau sistem produksi yang terintegrasi. Pemicu tugas dapat berasal dari operator, sensor, PLC, atau sistem lain sesuai desain otomasi yang digunakan.4. Apakah operator masih diperlukan?Bisa. Tingkat keterlibatan operator bergantung pada desain proses. Operator masih dapat diperlukan untuk mengisi komponen, melakukan inspeksi, menangani kondisi abnormal, atau menjalankan aktivitas lain yang belum diotomatisasi.KesimpulanKarakuri dan AMR dapat mendukung aliran material lebih dari sekadar membawa barang antarlokasi. Sistem perlu menghubungkan pengambilan wadah berisi, perjalanan menuju lini produksi, transfer muatan, hingga pengembalian wadah kosong dalam satu siklus yang terkoordinasi. Karena itu, evaluasi sebaiknya dimulai dari aliran material secara keseluruhan, bukan hanya pemilihan AMR.Integrasikan Karakuri dan AMR Sesuai Aliran Material PabrikPT Mitrainti Sejahtera Eletrindo dapat membantu merancang integrasi AMR, stasiun Karakuri, sistem docking, sensor, dan kontrol berdasarkan kebutuhan pemindahan material di pabrik. Dengan memetakan siklus dari area persediaan hingga pengembalian wadah kosong, sistem dapat dirancang sesuai proses produksi yang benar-benar dijalankan. Hubungi MISEL untuk mendiskusikan kebutuhan integrasi material handling di fasilitas Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube MiselReferensiDeepradit, S., Krajangyao, A., Vongchan, P., Krithat, W., & Deesungnoen, N. (2026). Enhancing packaging transport efficiency using low-cost Karakuri Kaizen automation mechanism. The Journal of Industrial Technology. https://ph01.tci-thaijo.org/index.php/jit_journal/article/view/267329OMRON Robotics. (n.d.). Mobile robots for material transport. OMRON Robotics. https://robotics.omron.com/applications/transport/
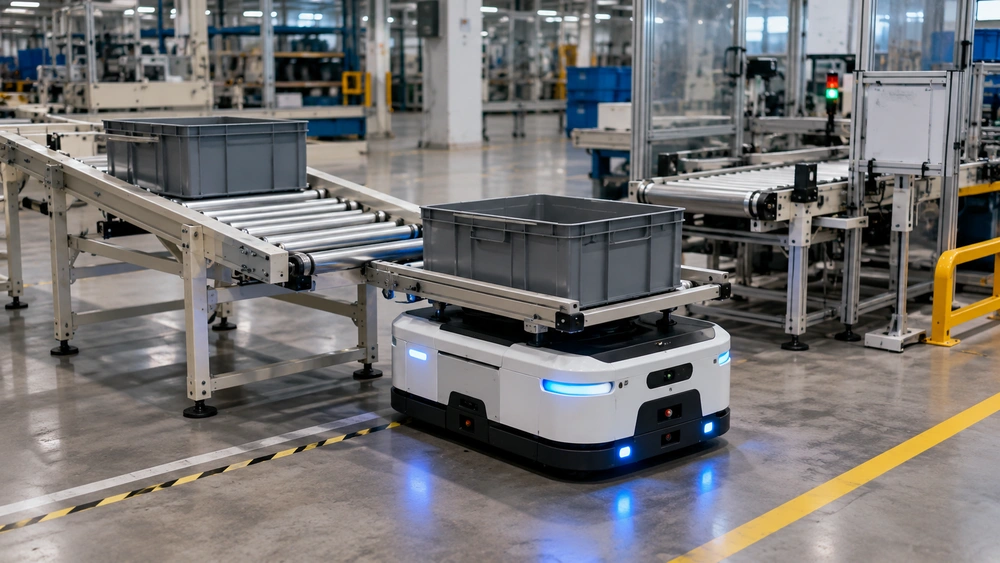
Apa Itu Karakuri AMR? Kenali Cara Sederhana Mengotomatiskan Pemindahan Material
Posted on 2026-08-05 by Misel Editor
Karakuri AMR adalah sistem pemindahan material yang menggabungkan prinsip Karakuri Kaizen dengan Autonomous Mobile Robot (AMR). AMR membawa box, tray, atau carrier antarlokasi produksi, sedangkan mekanisme Karakuri membantu proses pengambilan dan penyerahan muatan menggunakan prinsip mekanis sederhana seperti gravitasi, roller, pegas, atau tuas. Kombinasi ini memungkinkan perjalanan dan transfer material diotomatisasi dalam satu alur.Kebutuhan otomasi tidak selalu dari keseluruhan proses menggunakan motor, aktuator, atau robot tambahan. Untuk aliran material yang berulang dan relatif seragam, bagian perjalanan dapat ditangani AMR, sedangkan proses memindahkan muatan dari atau menuju AMR dapat dirancang dengan mekanisme mekanis yang lebih sederhana.Pembagian fungsi tersebut membuat Karakuri AMR menarik untuk dipertimbangkan ketika pabrik ingin mengurangi handling manual tanpa membuat setiap titik transfer menjadi sistem otomasi yang kompleks. Namun, keberhasilannya tetap bergantung pada karakteristik muatan, desain stasiun, docking, serta kontrol perpindahan material.Apa Itu Karakuri AMR?Karakuri AMR merupakan konsep integrasi antara Autonomous Mobile Robot (AMR) dan mekanisme Karakuri pada sistem material handling. AMR menangani perjalanan material dari satu lokasi ke lokasi lain, sementara mekanisme Karakuri membantu proses loading atau unloading ketika AMR mencapai stasiun tertentu.Istilah Karakuri digunakan dalam manufaktur untuk mekanisme sederhana yang memanfaatkan prinsip mekanis. Lean Enterprise Institute menjelaskan penerapan Karakuri melalui penggunaan mekanisme seperti tuas, pulley, counterweight, dan gravitasi untuk melakukan perbaikan proses dengan rekayasa yang sederhana.Dalam sistem Karakuri AMR, prinsip tersebut tidak berarti AMR ikut bekerja tanpa listrik. Keduanya memiliki fungsi berbeda seperti pada tabel berikut.Bagian SistemPeran UtamaContoh FungsiAMRMembawa material antarlokasiMenerima tugas, menentukan perjalanan, bernavigasi, berhenti, dan docking di stasiunMekanisme KarakuriMembantu transfer muatanMengarahkan box, tray, atau carrier melalui roller, gravitasi, pegas, tuas, atau counterweightSensor dan kontrolMemastikan urutan prosesMendeteksi posisi AMR, keberadaan muatan, atau kesiapan titik transfer apabila diperlukanBagaimana Prinsip Karakuri Bekerja?Sistem Karakuri bekerja dengan memanfaatkan gaya atau gerakan yang sudah tersedia untuk menghasilkan perpindahan mekanis dengan sedikit atau tanpa sumber tenaga penggerak tambahan pada mekanisme tersebut.Beberapa prinsip yang dapat digunakan antara lain:Gravitasi: membuat box bergerak pada roller atau jalur yang memiliki kemiringan tertentu.Pegas: menyimpan dan melepaskan energi mekanis pada stopper, pengembali, atau mekanisme lainnya.Tuas: mengubah besarnya gaya atau arah gerakan.Counterweight: menyeimbangkan beban atau membantu suatu bagian bergerak kembali.Roller: mengurangi hambatan sehingga carrier dapat berpindah lebih mudah.Karena itu, penerapan Karakuri sebaiknya dimulai dari gerakan yang benar-benar perlu diotomatisasi. Prinsip ini sejalan dengan upaya mengurangi aktivitas material handling yang tidak memberikan nilai tambah dalam penerapan lean manufacturing.Bagaimana Karakuri dan AMR Bekerja Bersama?Karakuri dan AMR bekerja bersama dengan membagi proses menjadi dua bagian: perjalanan material ditangani oleh AMR, sedangkan perpindahan muatan pada titik pengambilan atau penyerahan dibantu mekanisme Karakuri.1. AMR Membawa Material AntarstasiunAMR terlebih dahulu menerima tugas pemindahan material, lalu bergerak menuju lokasi pengambilan. Setelah material berada pada AMR, robot melakukan perjalanan menuju stasiun produksi, penyimpanan, atau titik lain yang telah ditentukan dalam sistem.Menurut OMRON Robotics, AMR dapat digunakan untuk memindahkan bahan baku maupun work-in-process antarworkstation, lini perakitan, dan area penyimpanan. Sistem AMR juga dapat dilengkapi berbagai mekanisme transfer agar proses serah-terima material dapat terintegrasi dengan workstation.Untuk memahami lebih lanjut bagaimana robot tersebut menentukan perjalanan dan menyesuaikan diri dengan lingkungan operasional, Anda dapat membaca pembahasan mengenai cara kerja dan navigasi AMR.2. Mekanisme Karakuri Memindahkan Muatan di Titik TransferSetelah AMR mencapai posisi docking, Karakuri mengambil peran pada perpindahan muatan. Sebagai contoh, box dapat bergerak dari roller station menuju roller di atas AMR karena perbedaan ketinggian atau kemiringan yang telah dirancang.Pada titik tujuan, prinsip yang sama dapat digunakan secara terbalik untuk mengarahkan box dari AMR menuju stasiun produksi. Stopper dapat ditambahkan agar muatan tidak bergerak sebelum AMR mencapai posisi yang benar atau sebelum stasiun tujuan siap menerima material.Material Apa Saja yang Dapat Dipindahkan dengan Karakuri AMR?Karakuri AMR lebih mudah diterapkan pada material yang menggunakan box, tray, bin, atau carrier dengan dimensi dan berat relatif konsisten. Keseragaman tersebut membantu mekanisme roller, stopper, dan posisi transfer bekerja secara berulang.Jika ukuran, titik berat, atau berat carrier berubah jauh antarproduk, mekanisme transfer juga harus mampu mengakomodasi variasi tersebut. Dalam kondisi seperti ini, perusahaan perlu menilai apakah desain Karakuri masih praktis atau sudah membutuhkan sistem transfer aktif.Apa Keuntungan Menggabungkan Karakuri dengan AMR?Keuntungan utama konsep ini adalah kemampuan mengurangi aktivitas handling manual sambil menjaga mekanisme transfer tetap relatif sederhana apabila karakteristik proses memang mendukung.Mengurangi perpindahan manual. Operator tidak perlu terus-menerus mendorong trolley atau memindahkan box antara beberapa titik produksi.Menyederhanakan titik transfer. Tidak semua stasiun harus menggunakan conveyor bermotor atau aktuator aktif apabila perpindahan dapat dilakukan dengan prinsip mekanis.Memisahkan fungsi perjalanan dan transfer. AMR dapat difokuskan pada mobilitas, sedangkan Karakuri menangani gerakan lokal di workstation.Lebih mudah disesuaikan dengan proses tertentu. Roller, stopper, tuas, atau kemiringan dapat dirancang berdasarkan karakteristik carrier dan titik transfer.Keuntungan tersebut tidak berarti Karakuri selalu lebih tepat dibanding sistem transfer aktif. Pilihan tetap perlu mempertimbangkan kapasitas muatan, frekuensi transfer, konsistensi carrier, akurasi posisi, serta kebutuhan integrasi dengan proses produksi.Untuk memahami kemampuan mobilitas dan navigasi robot secara lebih spesifik, Anda dapat membaca artikel tentang cara kerja dan navigasi AMR.Apa yang Perlu Disiapkan Sebelum Menggunakan Karakuri AMR?Sebelum menerapkan Karakuri AMR, perusahaan perlu memastikan AMR, carrier, dan stasiun transfer diperlakukan sebagai satu sistem. Ketidaksesuaian kecil pada titik docking atau roller dapat membuat transfer yang secara konsep sederhana menjadi tidak konsisten.Beberapa parameter yang perlu diperiksa meliputi:Tinggi transfer: permukaan roller AMR dan stasiun perlu berada pada posisi yang sesuai dengan mekanisme perpindahan.Berat dan titik berat muatan: menentukan gaya yang diperlukan agar carrier dapat bergerak dan berhenti dengan terkendali.Kemiringan roller: harus cukup untuk membantu perpindahan tanpa menyebabkan muatan melaju secara tidak terkendali.Stopper: digunakan untuk menahan carrier sebelum kondisi transfer terpenuhi.Posisi docking: AMR perlu berhenti pada posisi yang memungkinkan kedua mekanisme bertemu dengan benar.Sensor: dapat diperlukan untuk memastikan keberadaan carrier, posisi AMR, kondisi stopper, atau kesiapan stasiun.Komunikasi antar sistem: perlu ditentukan apabila AMR harus menerima konfirmasi sebelum loading, berangkat, atau melakukan unloading.Desain titik transfer AMR harus dinilai berdasarkan muatan, mekanisme, lingkungan kerja, perangkat keselamatan, dan spesifikasi AMR yang digunakan. Pengukuran docking, analisis risiko, serta pengujian langsung perlu dilakukan oleh personel atau integrator yang memahami sistem otomasi dan keselamatan mesin.Kapan Karakuri AMR Kurang Tepat Digunakan?Karakuri AMR kurang tepat apabila karakteristik muatan atau proses tidak memungkinkan perpindahan mekanis berlangsung secara stabil dan berulang.Beberapa kondisi yang perlu dievaluasi lebih lanjut adalah:Dimensi dan berat muatan berubah sangat besar antarproses.Carrier sulit bergerak stabil hanya dengan roller atau gravitasi.Diperlukan transfer vertikal untuk muatan berat.Posisi akhir membutuhkan tingkat presisi yang sulit dicapai mekanisme pasif.Proses memerlukan gaya dorong atau tarik aktif.Orientasi produk harus diubah selama transfer.Variabilitas proses membuat mekanisme Karakuri menjadi terlalu kompleks.Dalam kondisi tersebut, conveyor bermotor, lift module, aktuator, robot, atau mekanisme transfer aktif lainnya dapat lebih sesuai. Karena itu, tujuan penerapan Karakuri bukan menghilangkan komponen aktif sebanyak mungkin, tetapi menggunakan mekanisme sederhana pada bagian proses yang memang memungkinkan.FAQ Seputar Karakuri AMRBeberapa pertanyaan berikut dapat membantu memperjelas batas antara mekanisme Karakuri, fungsi AMR, dan perangkat pendukung yang mungkin diperlukan dalam satu sistem.1. Apakah seluruh sistem Karakuri AMR bekerja tanpa listrik?Tidak. Mekanisme Karakuri dapat dirancang tanpa sumber tenaga penggerak tambahan, tetapi AMR tetap menggunakan baterai, motor, sensor, sistem navigasi, kontrol, dan komunikasi elektronik untuk bergerak serta menjalankan tugasnya.2. Apa perbedaan Karakuri trolley dan Karakuri AMR?Karakuri trolley umumnya merupakan trolley yang menggunakan mekanisme sederhana untuk membantu aktivitas handling, tetapi perpindahannya belum tentu berlangsung secara otonom. Pada Karakuri AMR, perjalanan antarlokasi ditangani AMR sehingga material dapat dipindahkan tanpa operator terus-menerus mendorong trolley.3. Apakah mekanisme Karakuri dapat dipasang pada semua jenis AMR?Tidak otomatis. Kesesuaiannya bergantung pada kapasitas payload, bentuk AMR, top module yang tersedia, tinggi transfer, akurasi docking, karakteristik carrier, serta ketentuan dari produsen AMR. Integrasi harus dievaluasi sebagai satu sistem.4. Apakah stasiun Karakuri tetap memerlukan sensor?Bisa saja. Walaupun mekanisme geraknya bersifat mekanis, sensor dapat diperlukan untuk mendeteksi keberadaan muatan, memastikan AMR sudah docking, memeriksa posisi stopper, atau memberikan interlock agar transfer hanya berlangsung ketika kondisi yang diperlukan terpenuhi.KesimpulanKarakuri AMR menggabungkan kemampuan AMR membawa material antarlokasi dengan mekanisme sederhana untuk membantu proses transfer muatan. Langkah awal penerapannya adalah memetakan jenis dan konsistensi carrier, rute perjalanan AMR, titik pengambilan dan penyerahan, mekanisme transfer yang memungkinkan, serta kebutuhan sensor dan komunikasi antarsistem. Dari pemetaan tersebut, perusahaan dapat menentukan bagian proses yang cukup ditangani Karakuri dan bagian yang membutuhkan otomasi aktif.Integrasikan Karakuri dan AMR Bersama MISELJika alur material di pabrik masih membutuhkan handling manual pada perjalanan maupun titik transfer, PT Mitrainti Sejahtera Eletrindo dapat membantu mengevaluasi integrasi AMR, mekanisme Karakuri, sensor, dan sistem kontrol sesuai kebutuhan proses. Pemetaan dilakukan berdasarkan karakteristik material dan alur operasional agar solusi otomasi tidak hanya dapat bergerak, tetapi juga terintegrasi dengan proses produksi. Hubungi MISEL untuk mendiskusikan kebutuhan material handling otomatis di fasilitas Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube MiselReferensiLean Enterprise Institute. (2018). Developing people not robots through Karakuri. Lean Enterprise Institute. https://www.lean.org/the-lean-post/articles/developing-people-not-robots-through-karakuri/OMRON Robotics. (2026). Mobile robots for material transport. OMRON Robotics. https://robotics.omron.com/applications/transport/

Cara Menghubungkan JAKA Palletizing dan AMR agar Produk Jadi Lebih Cepat Masuk Gudang
Posted on 2026-07-29 by Misel Editor
Integrasi JAKA Palletizing dan AMR dilakukan dengan menyiapkan titik serah pallet, memastikan posisi pallet konsisten, memasang sensor dan PLC sebagai pemberi sinyal, lalu mengatur jalur serta tujuan AMR. Pallet yang selesai disusun dapat langsung divalidasi, diambil AMR, dan dipindahkan ke gudang atau area staging secara otomatis.Di banyak pabrik, proses palletizing sebenarnya sudah berjalan otomatis, tetapi pallet yang selesai disusun masih menunggu operator atau forklift untuk dipindahkan. Akibatnya, area end of line tetap menjadi titik hambatan. Artikel ini membahas cara menghubungkan robot palletizing dan AMR mulai dari titik serah pallet, sensor, PLC, tujuan pengiriman, hingga monitoring status pallet.JAKA Palletizing dan AMR Bisa Membuat Alur Produk Jadi Lebih LancarJAKA Palletizing dan AMR dapat membentuk alur otomatis dari penyusunan karton hingga perpindahan pallet ke gudang. Robot menyusun produk, sistem memvalidasi pallet, lalu AMR mengambil dan mengirimkannya ke tujuan yang sudah ditentukan.Alur sederhananya dapat dibuat seperti berikut:Produk dari line → JAKA Palletizing → Validasi pallet → AMR pickup → Gudang atau stagingDengan alur ini, proses palletizing tidak berhenti setelah karton tersusun. Pallet dapat langsung masuk ke tahapan berikutnya tanpa menunggu instruksi manual dari operator.Integrasi tersebut sangat relevan untuk pabrik makanan dan minuman, farmasi, rokok, packaging, serta manufaktur dengan volume produksi tinggi dan kebutuhan perpindahan produk jadi yang berulang.Mengapa Produk Jadi Sering Menumpuk di Area Akhir Produksi?Produk jadi biasanya menumpuk karena proses penyusunan pallet lebih cepat dibanding proses pengambilannya. Ketidakseimbangan ini membuat area akhir produksi penuh meskipun robot palletizing sudah bekerja dengan baik.1. Pallet Tidak Segera DiambilPallet yang sudah penuh sering menunggu forklift atau operator tersedia. Jika pallet berikutnya selesai sebelum pallet sebelumnya dipindahkan, area kerja akan cepat padat.2. Forklift Bergantung pada OperatorForklift manual memerlukan operator, jadwal, dan koordinasi. Ketika operator sedang menangani pekerjaan lain, pallet jadi harus menunggu lebih lama.3. Area Staging TerbatasArea staging yang sempit membuat pallet tidak dapat ditumpuk terlalu banyak. Kondisi ini berisiko mengganggu jalur operator, forklift, maupun aktivitas produksi.4. Alur Line ke Gudang Belum OtomatisTanpa otomasi produk jadi ke gudang, informasi pallet selesai masih disampaikan secara manual. Proses ini dapat menimbulkan keterlambatan, salah tujuan, atau pallet tertinggal.Tentukan Titik Serah Pallet dari JAKA Palletizing ke AMRTitik serah pallet harus berada di posisi yang mudah dijangkau AMR, tetapi tetap berada di luar area gerak robot. Penempatan yang tepat membantu mencegah gangguan antara palletizing, operator, dan proses material handling.Titik Serah PalletFungsi AreaRisiko HambatanKebutuhan PengaturanTepat di sisi cell robotMempercepat pickupAMR terlalu dekat dengan robotSafety zone dan interlockSetelah conveyor keluarMemisahkan robot dan AMRPallet dapat menumpuk di conveyorSensor antrean dan stopperArea staging khususMenampung beberapa palletMembutuhkan ruang lebih besarSlot pallet dan sistem antreanDekat wrapping stationMenggabungkan proses wrapping dan pickupRisiko bottleneck saat wrappingBuffer pallet dan sinyal siapTitik serah ideal harus memiliki permukaan rata, ruang manuver cukup, arah masuk dan keluar jelas, serta tidak menghalangi akses operator.Pastikan Posisi Pallet Konsisten agar AMR Mudah MengambilnyaAMR membutuhkan posisi pallet yang konsisten agar proses pickup dapat dilakukan dengan aman dan berulang. Pallet yang bergeser atau miring dapat menyebabkan AMR gagal masuk ke bawah pallet atau berhenti karena pembacaan posisi tidak sesuai.1. Gunakan Stopper PalletStopper memastikan pallet berhenti pada titik yang sama setelah proses palletizing selesai.2. Tambahkan Sensor PosisiSensor digunakan untuk memeriksa apakah pallet sudah berada di titik pickup yang benar sebelum AMR menerima perintah.3. Buat Marka Lantai yang JelasMarka membantu operator memahami area yang harus bebas dari benda, trolley, atau pallet lain.4. Jaga Kondisi Area PickupPermukaan lantai harus rata, tidak licin, dan bebas dari material yang dapat mengganggu roda maupun sensor AMR.Gunakan Sinyal dari Sensor atau PLC saat Pallet Sudah Siap DiambilPLC dan sensor berfungsi sebagai penghubung antara JAKA Palletizing, conveyor, dan AMR. Sistem harus memastikan pallet benar-benar penuh, berada pada posisi tepat, serta aman untuk diambil sebelum mengirim perintah pickup.Urutan sinyal dapat dibuat sebagai berikut:Robot menyelesaikan susunan karton.Sensor memverifikasi keberadaan pallet.Sistem memastikan jumlah karton sesuai recipe.PLC mengubah status pallet menjadi “ready”.Sistem memanggil AMR.AMR mengambil pallet dan mengirim konfirmasi.Area palletizing kembali siap menerima pallet kosong.Interlock perlu dipasang agar AMR tidak masuk ketika robot masih bekerja atau pallet belum selesai divalidasi. Untuk memahami hubungan pengaturan waktu dan logika proses pada sistem kontrol, perusahaan dapat membaca artikel MISEL mengenai batas maksimal nilai set value timer pada PLC.Atur Tujuan Pengiriman Pallet Berdasarkan Jenis ProdukSetiap pallet tidak selalu menuju lokasi yang sama. Sistem perlu membaca SKU, status quality check, kebutuhan wrapping, dan jadwal pengiriman sebelum AMR bergerak.Jenis Produk atau StatusTujuan PalletData yang Perlu DicatatProduk jadi regulerGudang finished goodsSKU, jumlah karton, waktu selesaiProduk menunggu pengirimanArea stagingNomor order dan jadwal loadingProduk belum dibungkusWrapping stationStatus wrapping dan jenis filmProduk perlu pemeriksaanQuality checkBatch dan status inspeksiProduk prioritasArea dispatchPrioritas dan tujuan pengirimanPengaturan tujuan dapat dibuat otomatis berdasarkan recipe produksi atau data order. Dengan cara ini, AMR untuk produk jadi dapat mengurangi risiko pallet dikirim ke area yang salah.Siapkan Alur untuk Pallet Penuh, Pallet Parsial, dan Produk Berbeda SKUSistem harus mampu menangani kondisi produksi yang tidak selalu ideal. Pallet dapat penuh, belum penuh, atau harus dihentikan karena pergantian SKU.1. Pallet PenuhPallet penuh dapat langsung diberi status siap pickup setelah jumlah karton dan posisi susunan tervalidasi.2. Pallet ParsialPallet parsial dapat dipindahkan ketika line berhenti, order selesai, atau produk harus segera dikirim. Sistem perlu memberi label status agar pallet tidak dianggap sebagai pallet penuh.3. Pergantian SKUSaat terjadi changeover, pallet sisa harus dipisahkan dari SKU berikutnya. Data SKU, jumlah aktual, dan tujuan pallet perlu disimpan sebelum AMR mengambilnya.4. Produk PrioritasProduk dengan jadwal kirim mendesak dapat diberi prioritas lebih tinggi pada sistem antrean AMR.Pisahkan Jalur AMR dari Area Kerja Robot PalletizingJalur AMR harus diatur agar tidak memotong area gerak robot, posisi operator, maupun jalur forklift. Pemisahan ini penting untuk menjaga keselamatan dan kelancaran sistem otomasi area akhir produksi.Beberapa pengaturan yang perlu disiapkan meliputi:safety zone di sekitar robot palletizing;area tunggu AMR sebelum pickup;jalur satu arah jika ruang terbatas;titik crossing yang diberi sensor atau lampu peringatan;batas kecepatan AMR di dekat operator;area bebas pallet dan trolley.Jika forklift masih digunakan, jalur AMR dan forklift sebaiknya dipisahkan semaksimal mungkin. Pada area crossing, sistem dapat menggunakan sensor, signal tower, atau aturan prioritas kendaraan.Hubungkan Status Pallet ke Dashboard MonitoringDashboard monitoring membantu tim produksi dan gudang mengetahui posisi serta status setiap pallet secara real time. Data ini penting agar pallet tidak tertunda, salah tujuan, atau hilang dari alur material.Informasi yang sebaiknya dicatat meliputi:nomor pallet;SKU atau jenis produk;jumlah karton;status pallet penuh atau parsial;waktu selesai palletizing;lokasi pickup;lokasi tujuan;status AMR;waktu tiba di gudang.Dashboard dapat ditampilkan melalui HMI atau SCADA agar operator lebih mudah memantau kondisi sistem. MISEL juga membahas penggunaan sistem tersebut dalam artikel mengenai di mana SCADA digunakan.Evaluasi Keberhasilan dari Kecepatan Produk Jadi Masuk GudangKeberhasilan integrasi JAKA Palletizing dan AMR perlu diukur dari perbaikan alur, bukan hanya dari keberhasilan AMR bergerak. KPI utama harus menunjukkan apakah pallet lebih cepat meninggalkan area produksi dan masuk ke tujuan yang benar.KPISebelum IntegrasiSetelah IntegrasiTarget PerbaikanWaktu tunggu palletMenunggu operator atau forkliftPickup otomatis setelah validasiLebih singkatPallet tertundaSering menumpuk di stagingDipindahkan sesuai antreanBerkurangSalah tujuan palletBergantung komunikasi manualBerdasarkan data sistemMendekati nolWaktu perpindahanTidak konsistenTercatat dan terjadwalLebih stabilKepadatan area akhir lineSering penuhAlur lebih terkendaliLebih rendahFAQ Seputar Integrasi JAKA Palletizing dan AMRSetelah memahami proses integrasinya, berikut beberapa pertanyaan yang sering diajukan perusahaan sebelum menghubungkan robot palletizing dengan AMR.1. Apakah JAKA Palletizing bisa dihubungkan dengan AMR?Bisa. JAKA Palletizing dapat diintegrasikan dengan AMR melalui PLC, sensor, conveyor, atau sistem kontrol yang mengatur status dan perintah perpindahan pallet.2. Apa yang perlu disiapkan agar AMR bisa mengambil pallet dari area robot palletizing?Perusahaan perlu menyiapkan titik pickup yang konsisten, stopper, sensor posisi, jalur AMR, safety zone, serta sistem komunikasi antara robot, PLC, dan AMR.3. Apakah integrasi ini membutuhkan PLC atau sensor tambahan?Umumnya iya. PLC dan sensor digunakan untuk memastikan pallet sudah selesai, posisinya benar, aman diambil, serta tujuan pengirimannya sudah ditentukan.4. Bagaimana jika pallet belum penuh tetapi produk harus segera dipindahkan?Pallet dapat diberi status parsial dan tetap dipindahkan. Sistem harus mencatat jumlah aktual, SKU, dan tujuan agar tidak tertukar dengan pallet penuh.5. Apakah AMR bisa mengirim pallet ke beberapa area tujuan berbeda?Bisa. Tujuan dapat ditentukan berdasarkan SKU, status proses, jadwal pengiriman, quality check, atau kebutuhan wrapping.6. Bagaimana cara memastikan jalur AMR tetap aman di dekat area robot palletizing?Gunakan jalur khusus, safety zone, sensor crossing, pembatas kecepatan, signal tower, dan interlock agar AMR tidak masuk ketika robot atau operator masih berada di area berisiko.KesimpulanIntegrasi JAKA Palletizing dan AMR tepat dipertimbangkan ketika proses penyusunan karton sudah cepat, tetapi perpindahan pallet masih bergantung pada operator atau forklift. Prioritas implementasi sebaiknya dimulai dari penentuan titik serah, konsistensi posisi pallet, komunikasi PLC dan sensor, pengaturan tujuan, serta jalur AMR yang aman.Perusahaan tidak perlu langsung mengotomatisasi seluruh gudang. Integrasi dapat dimulai dari satu line dengan volume tinggi, lalu dievaluasi berdasarkan waktu tunggu pallet, jumlah pallet tertunda, dan kecepatan produk jadi masuk gudang.Percepat Alur Produk Jadi dengan Integrasi yang TepatPT Mitrainti Sejahtera Eletrindo dapat membantu perusahaan merancang integrasi JAKA Palletizing, Forklift AMR dan Transfer AMR berdasarkan layout pabrik, variasi produk, alur pallet, kebutuhan sensor, PLC, HMI, SCADA, conveyor, dan sistem otomasi lainnya. Pendekatan yang terintegrasi membantu area akhir produksi bekerja lebih lancar tanpa menambah ketergantungan pada perpindahan manual.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel

Cara Mengatur Operasional AMR di Pabrik agar Pengiriman Material Tetap Lancar
Posted on 2026-07-15 by Misel Editor
AMR (Autonomous Mobile Robot) akan bekerja lebih optimal apabila operasionalnya diatur sejak awal, mulai dari penentuan rute, titik pickup dan delivery, prioritas tugas, monitoring, hingga jadwal charging untuk membantu mengurangi antrean, memperlancar pengiriman material, dan menjaga proses produksi tetap berjalan efisien sesuai kebutuhan pabrik.Pengaturan operasional AMR tidak cukup hanya dengan menentukan robot yang digunakan. Perusahaan juga perlu mengatur rute, titik pickup dan delivery, prioritas tugas, monitoring, hingga jadwal charging agar pengiriman material tetap lancar, mengurangi antrean, dan mendukung proses produksi secara lebih efisien.Autonomous Mobile Robot (AMR) semakin banyak digunakan di industri manufaktur untuk mengotomatisasi perpindahan material dari gudang ke area produksi. Namun, tanpa pengaturan operasional yang baik, AMR tetap berpotensi mengalami antrean, waktu tunggu yang tinggi, atau bahkan menghambat alur produksi. Oleh karena itu, setiap perusahaan perlu merancang sistem operasional AMR yang sesuai dengan layout pabrik dan kebutuhan produksinya.Operasional AMR Perlu Diatur agar Pengiriman Material Tetap LancarAMR tidak cukup hanya dipasang dan dijalankan. Agar distribusi material berjalan efisien, operasionalnya perlu disesuaikan dengan layout pabrik, alur produksi, serta aktivitas di setiap area kerja.Beberapa aspek yang perlu diatur meliputi:Rute perjalanan utama dan alternatif.Titik pickup dan delivery.Prioritas tugas berdasarkan kebutuhan produksi.Monitoring posisi, status pekerjaan, dan baterai.Prosedur penanganan ketika terjadi gangguan.Dengan pengaturan tersebut, AMR dapat bekerja lebih terarah sekaligus membantu menjaga kelancaran proses produksi.Mengapa AMR Bisa Tetap Menimbulkan Antrean di Area Produksi?Antrean AMR umumnya terjadi karena pengaturan operasional yang belum optimal, bukan semata-mata karena jumlah robot yang kurang. Jalur yang padat atau proses transfer material yang kurang terkoordinasi dapat menyebabkan waktu tunggu menjadi lebih lama.Beberapa penyebab yang sering ditemukan antara lain:Jalur AMR terlalu sempit.Titik pickup atau delivery terlalu padat.Prioritas tugas belum ditentukan.Area tunggu belum tersedia.Jalur AMR bersinggungan dengan forklift atau operator.Jadwal charging tidak terkoordinasi.Evaluasi terhadap penyebab tersebut membantu perusahaan menentukan perbaikan yang paling sesuai agar distribusi material tetap lancar.Petakan Jalur AMR dari Gudang ke Area ProduksiPemetaan jalur membantu AMR bergerak lebih aman dan efisien. Selain mempertimbangkan jarak tempuh, perusahaan juga perlu memperhatikan aktivitas operator, forklift, serta area dengan tingkat kepadatan yang tinggi.Beberapa area yang perlu dipetakan meliputi:Jalur utama pengiriman material.Jalur alternatif ketika terjadi hambatan.Titik crossing antara AMR, forklift, dan operator.Area tunggu sementara.Zona dengan batas kecepatan tertentu.Contoh pengaturan area kerja AMR dapat dilihat pada tabel berikut.Area Kerja AMRFungsi AreaPotensi HambatanKebutuhan PengaturanGudang materialPengambilan materialAntrean forkliftArea buffer dan jadwal pickupKoridor produksiJalur perpindahanJalur sempitBatas kecepatanArea crossingPerpotongan jalurForklift dan operatorAturan hak jalanLine produksiPengantaran materialArea transfer penuhSlot deliveryArea chargingPengisian bateraiAntrean chargingJadwal bergantianAtur Titik Pickup dan Delivery agar Tidak Menjadi Sumber MacetTitik pickup dan delivery merupakan lokasi yang paling sering menjadi sumber antrean. Oleh karena itu, area ini perlu dirancang agar proses pengambilan maupun pengantaran material berlangsung cepat tanpa mengganggu aktivitas di sekitarnya.Beberapa hal yang perlu diperhatikan yaitu:Tempatkan titik transfer di luar jalur utama.Sediakan ruang yang cukup untuk docking.Gunakan sensor atau penanda posisi material.Batasi waktu tunggu AMR.Siapkan area buffer apabila material belum siap.Pengaturan titik transfer yang baik membantu mengurangi penumpukan AMR sekaligus mempercepat proses distribusi material.Buat Prioritas Tugas AMR Berdasarkan Kebutuhan ProduksiTidak semua tugas AMR memiliki tingkat kepentingan yang sama. Pengiriman material ke line produksi aktif tentu perlu didahulukan dibandingkan pekerjaan yang tidak bersifat mendesak. Contoh pembagian prioritas dapat dilihat pada tabel berikut.PrioritasJenis TugasUrgensi ProduksiDampak Jika TerlambatP1 – KritisMaterial untuk line aktifSangat tinggiProduksi berhentiP2 – TinggiPengambilan produk jadiTinggiProses berikutnya tertundaP3 – NormalPengiriman material rutinSedangEfisiensi menurunP4 – RendahReplenishment stokRendahTidak langsung memengaruhi produksiDengan sistem prioritas yang jelas, AMR dapat menyelesaikan pekerjaan yang paling penting terlebih dahulu sehingga risiko keterlambatan produksi dapat diminimalkan.Gunakan Sistem Pembagian Tugas agar AMR Bekerja Lebih TerarahSaat perusahaan menggunakan beberapa AMR sekaligus, pembagian tugas sebaiknya dilakukan melalui fleet management system. Sistem ini membantu memilih robot yang paling sesuai berdasarkan kondisi operasional saat itu.Beberapa parameter yang dapat digunakan antara lain:Jarak menuju lokasi pickup.Status baterai.Kapasitas muatan.Posisi AMR saat ini.Kondisi jalur.Target waktu penyelesaian tugas.Dengan sistem tersebut, distribusi pekerjaan menjadi lebih seimbang dan potensi konflik antar-AMR dapat dikurangi. Untuk mengetahui implementasinya lebih lanjut, Anda dapat melihat solusi AMR Warehouse Automation dari MISEL yang dirancang untuk mendukung otomatisasi perpindahan material di area produksi.Pantau Posisi dan Status AMR secara Real-TimeMonitoring real-time membantu tim produksi mengetahui kondisi setiap AMR tanpa harus melakukan pengecekan langsung di area pabrik. Informasi ini memudahkan perusahaan mengambil tindakan lebih cepat ketika terjadi hambatan atau keterlambatan pengiriman material.Dashboard monitoring sebaiknya menampilkan:Posisi AMR pada area kerja.Status tugas yang sedang dijalankan.Level baterai.Antrean pekerjaan.Waktu tunggu.Alarm atau error yang terjadi.Data tersebut dapat ditampilkan melalui sistem HMI, SCADA atau platform monitoring yang terintegrasi dengan sistem otomasi pabrik. Dengan pemantauan yang lebih baik, perusahaan dapat menjaga operasional AMR tetap stabil sekaligus mempercepat penanganan ketika terjadi gangguan.Atur Jadwal Charging agar AMR Tetap Siap saat Jam SibukKetersediaan AMR sangat dipengaruhi oleh pengelolaan baterai. Jika terlalu banyak robot melakukan charging pada waktu yang sama, kapasitas pengiriman material dapat berkurang ketika produksi sedang padat.Beberapa strategi yang dapat diterapkan meliputi:Charging secara bergantian.Menjadwalkan charging di luar jam sibuk.Menentukan batas minimum baterai sebelum charging.Memprioritaskan AMR yang menangani tugas penting.Pengaturan charging yang baik membantu memastikan jumlah AMR yang siap beroperasi tetap mencukupi selama proses produksi berlangsung. Apabila Anda ingin memahami penyebab baterai AMR cepat habis beserta strategi pengisian dayanya, baca juga artikel Baterai AMR Cepat Habis Saat Jam Sibuk? Atur Pengisian Daya agar Alur Material Tetap LancarEvaluasi Kinerja AMR dari Data Operasional HarianEvaluasi rutin diperlukan untuk mengetahui apakah operasional AMR sudah berjalan sesuai target. Data harian dapat digunakan untuk mengidentifikasi hambatan sekaligus menentukan perbaikan yang perlu dilakukan.Beberapa KPI yang dapat dipantau meliputi jumlah tugas yang diselesaikan, waktu tunggu, waktu idle, frekuensi error, serta keterlambatan pengiriman material. Berikut contoh evaluasi operasional AMR dapat dilihat pada tabel berikut.KPISebelum PengaturanTarget Setelah PengaturanTujuan EvaluasiJumlah tugas per shiftBelum konsistenMeningkat sesuai kapasitasMengukur produktivitas AMRWaktu tungguTinggiLebih rendahMengukur efisiensi distribusiWaktu idleTinggiLebih stabilMenyeimbangkan pembagian tugasFrekuensi errorSering terjadiMenurunMengukur stabilitas operasionalKeterlambatan pengirimanBerulangSesuai targetMenjaga kelancaran produksiEvaluasi secara berkala membantu perusahaan mengoptimalkan operasional AMR sekaligus mendukung peningkatan produktivitas pabrik.Sebelum menerapkan operasional AMR di area produksi, masih banyak pertanyaan yang sering diajukan oleh perusahaan. Berikut beberapa di antaranya.FAQ Seputar Operasional AMR di PabrikSetelah memahami cara mengatur operasional AMR, masih ada beberapa pertanyaan yang sering muncul terkait penerapannya di area produksi. Berikut beberapa pertanyaan yang paling sering diajukan beserta jawabannya.1. Apa yang perlu disiapkan sebelum AMR digunakan di area produksi?Perusahaan perlu menyiapkan layout pabrik, jalur operasional, titik pickup dan delivery, area charging, aturan keselamatan, serta integrasi dengan sistem produksi agar AMR dapat bekerja secara optimal.2. Bagaimana cara menentukan jalur AMR yang aman di pabrik?Jalur sebaiknya memiliki ruang yang cukup, minim hambatan, serta tidak mengganggu pergerakan operator maupun forklift. Jalur tersebut juga perlu diuji sebelum digunakan secara penuh.3. Apakah AMR bisa digunakan untuk beberapa titik pickup dan delivery?Bisa. AMR dapat melayani beberapa titik pickup dan delivery selama sistem navigasi dan pembagian tugas telah dikonfigurasi sesuai kebutuhan operasional.4. Bagaimana cara mencegah AMR berhenti terlalu lama di jalur sempit?Perusahaan dapat menyediakan area tunggu, menggunakan jalur alternatif, mengatur prioritas tugas, serta memantau kondisi jalur melalui sistem monitoring.5. Apakah AMR bisa terhubung dengan PLC, HMI, atau SCADA?Bisa. AMR dapat diintegrasikan dengan PLC, HMI, maupun SCADA sehingga pertukaran data antara robot dan sistem otomasi dapat berlangsung secara real-time.6. Apa tanda operasional AMR sudah berjalan efisien?Operasional AMR dapat dikatakan efisien apabila waktu tunggu menurun, keterlambatan pengiriman berkurang, frekuensi error lebih rendah, dan distribusi material berjalan sesuai target produksi.KesimpulanOperasional AMR akan bekerja lebih efektif apabila dirancang sejak awal sesuai dengan kebutuhan pabrik. Pengaturan rute, titik pickup dan delivery, prioritas tugas, monitoring, serta jadwal charging membantu menjaga pengiriman material tetap lancar sekaligus mengurangi risiko antrean di area produksi.Evaluasi operasional secara berkala juga penting untuk mengetahui kinerja AMR dan memastikan sistem terus berkembang mengikuti perubahan kebutuhan produksi.Optimalkan Operasional AMR Bersama MISELPT Mitrainti Sejahtera Eletrindo siap membantu perusahaan merancang operasional Autonomous Mobile Robot (AMR) seperti Forklift AMR dan Transfer AMR sesuai dengan layout pabrik, workflow produksi, dan kebutuhan pengiriman material. Hubungi tim MISEL untuk mendiskusikan solusi AMR Warehouse Automation yang sesuai dengan kebutuhan perusahaan Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel

Cara Menghubungkan AMR dengan Barcode dan SCADA agar Pergerakan Material per Batch Lebih Mudah Dilacak
Posted on 2026-07-08 by Misel Editor
Pergerakan material di pabrik akan lebih mudah dilacak apabila Automated Mobile Robot (AMR) diintegrasikan dengan barcode, QR code, atau RFID, kemudian dihubungkan ke PLC, sensor, HMI, dan SCADA.Di lingkungan manufaktur modern, perpindahan bahan baku, work in process (WIP), hingga produk jadi tidak hanya dituntut cepat, tetapi juga akurat. Kesalahan seperti pallet tertukar, batch dikirim ke line yang salah, atau status material yang tidak diperbarui dapat mengganggu proses produksi dan menyulitkan investigasi ketika terjadi masalah.Oleh karena itu, integrasi AMR dengan sistem identifikasi material menjadi salah satu langkah penting untuk meningkatkan traceability. Artikel ini membahas cara menghubungkan AMR dengan barcode dan SCADA agar alur perpindahan material lebih mudah dipantau dan dikelola.AMR Membantu Traceability Ketika Terhubung dengan Data MaterialAMR mampu memindahkan material secara otomatis, tetapi robot tidak dapat mengetahui identitas material yang dibawanya tanpa dukungan data. Oleh sebab itu, setiap pallet, trolley, atau kontainer perlu memiliki identitas digital berupa barcode, QR code, atau RFID yang terhubung ke sistem.Informasi yang umumnya dicatat meliputi:Kode materialNomor batch atau lotJumlah materialLokasi pengambilan (pickup)Lokasi tujuan (drop-off)Waktu pengambilan dan pengirimanStatus inspeksi atau quality approvalLine produksi atau work orderDengan informasi tersebut, sistem dapat merekam seluruh perjalanan material sejak keluar dari gudang hingga tiba di area produksi. Riwayat perpindahan juga dapat ditelusuri kembali apabila diperlukan untuk audit maupun investigasi kualitas.Mengapa Pergerakan Material Perlu Dilacak per Batch?Pelacakan berdasarkan batch memberikan visibilitas yang lebih baik terhadap aliran material di dalam pabrik. Hal ini sangat penting pada industri seperti makanan dan minuman, farmasi, kimia, maupun manufaktur lain yang membutuhkan kontrol kualitas secara konsisten.Beberapa manfaat utama sistem traceability antara lain:Mengurangi risiko salah kirim material.Mempercepat proses investigasi ketika terjadi masalah pada batch tertentu.Mendukung penerapan FIFO maupun FEFO.Mengurangi pencatatan manual yang berpotensi menimbulkan kesalahan.Memberikan visibilitas status pengiriman secara real-time.Mempermudah evaluasi performa logistik internal.Tanpa sistem traceability, perusahaan umumnya hanya mengetahui bahwa material telah dipindahkan, tetapi sulit memastikan dari batch mana material berasal, kapan dipindahkan, maupun ke line produksi mana material digunakan.Tentukan Material yang Perlu Dilacak Oleh AMRTidak semua material harus langsung dimasukkan ke dalam sistem traceability. Implementasi sebaiknya dimulai dari material yang memiliki pengaruh besar terhadap kualitas produk maupun kelancaran produksi.Jenis MaterialData yang DicatatBahan bakuKode material, batch, jumlah, status qualityMaterial kemasanBatch, work order, tujuan lineWork in Process (WIP)Nomor lot, proses asal, waktu transferProduk jadiKode produk, batch, jumlahPallet atau kontainerID aset dan lokasi terakhirSebagai tahap awal, perusahaan dapat memprioritaskan bahan baku dan material kemasan yang paling sering digunakan. Setelah sistem berjalan stabil, cakupan traceability dapat diperluas ke WIP, produk jadi, maupun aset logistik lainnya.Gunakan Barcode, QR Code, atau RFID untuk Mengidentifikasi MaterialAMR membutuhkan media identifikasi agar sistem dapat mengenali material yang sedang dipindahkan. Teknologi yang digunakan dapat disesuaikan dengan kondisi operasional di lapangan.TeknologiKelebihanPertimbanganBarcodeMurah dan mudah diterapkanMembutuhkan posisi scan yang tepatQR CodeMenyimpan data lebih banyakMemerlukan kualitas cetak yang baikRFIDDapat dibaca tanpa kontak langsungInvestasi perangkat lebih tinggiBagi sebagian besar perusahaan, barcode atau QR code sudah cukup untuk membangun sistem traceability dengan biaya yang lebih efisien. RFID lebih sesuai apabila proses membutuhkan pembacaan otomatis pada jarak tertentu atau volume perpindahan material sangat tinggi.Yang tidak kalah penting, setiap label harus memiliki ID unik, sehingga sistem dapat membedakan antara kode material dan nomor batch.Hubungkan Data Material dengan Task AMRSetelah identitas material berhasil dibaca, data tersebut perlu dikaitkan dengan tugas yang dijalankan AMR. Dengan demikian, robot tidak hanya memindahkan pallet, tetapi juga memastikan material yang dibawa sesuai dengan kebutuhan produksi.Alur sederhananya adalah sebagai berikut:Sistem menerima permintaan material.Material dan batch dipilih sesuai kebutuhan produksi.AMR menerima tugas menuju lokasi pickup.Barcode, QR code, atau RFID dipindai.Sistem memvalidasi kecocokan data dengan task AMR.AMR mengirim material ke lokasi tujuan.Status pengiriman diperbarui secara otomatis.Melalui mekanisme tersebut, setiap perpindahan material memiliki riwayat yang jelas dan mudah ditelusuri apabila terjadi kendala.Apabila perusahaan ingin mengembangkan sistem otomasi perpindahan material yang lebih terintegrasi, Anda juga dapat mempelajari solusi AGV & AMR Warehouse System untuk mendukung proses intralogistik dan warehouse automation.Integrasikan AMR dengan PLC, HMI, Sensor, dan SCADAAgar proses berjalan lebih optimal, AMR sebaiknya tidak bekerja sebagai sistem yang berdiri sendiri. Integrasi dengan PLC, HMI, sensor, dan SCADA memungkinkan seluruh proses perpindahan material dipantau dalam satu sistem.Contoh implementasinya meliputi:PLC mengirimkan sinyal ketika material perlu dipasok.Sensor memastikan pallet berada di posisi yang benar.HMI menampilkan status pengiriman kepada operator.SCADA memonitor posisi AMR, alarm, histori task, dan status delivery secara real-time.Dengan integrasi tersebut, supervisor dapat mengetahui kondisi operasional secara lebih cepat dan mengambil keputusan berdasarkan data yang tersedia.Buat Aturan Validasi agar Material Tidak Terkirim ke Line yang SalahSelain membaca identitas material, sistem juga perlu melakukan validasi sebelum AMR menjalankan tugasnya. Langkah ini membantu memastikan bahwa material yang dikirim benar-benar sesuai dengan kebutuhan produksi dan meminimalkan risiko kesalahan distribusi.Beberapa aturan validasi yang dapat diterapkan meliputi:Kode material sesuai dengan permintaan line produksi.Nomor batch berstatus approved atau released.Batch tidak berstatus hold, reject, atau expired.Lokasi tujuan sesuai dengan work order yang sedang berjalan.Jumlah material sesuai dengan kebutuhan produksi.Area tujuan tidak sedang dalam kondisi maintenance atau tidak dapat diakses.Apabila salah satu validasi tidak terpenuhi, sistem dapat menghentikan proses pengiriman dan memberikan notifikasi kepada operator untuk dilakukan pemeriksaan lebih lanjut.Siapkan Skenario Jika Barcode Tidak Terbaca atau Data Tidak SesuaiPada kondisi tertentu, barcode atau QR code dapat mengalami kerusakan akibat debu, goresan, lipatan, maupun kualitas cetak yang kurang baik. Oleh karena itu, sistem perlu memiliki prosedur penanganan agar operasional tetap berjalan tanpa mengorbankan akurasi data.Alur penanganan yang dapat diterapkan antara lain:AMR menghentikan proses di titik yang aman.Sistem mengirimkan notifikasi kepada operator.Operator melakukan pembersihan atau pemindaian ulang barcode.Jika tetap gagal, operator dapat memasukkan ID material secara manual sesuai hak akses yang dimiliki.Material yang belum dapat diverifikasi dipindahkan ke area hold untuk pemeriksaan lebih lanjut.Seluruh tindakan manual dicatat sebagai histori sistem untuk keperluan audit.Prosedur ini membantu menjaga kualitas data sekaligus memastikan material yang belum tervalidasi tidak langsung masuk ke proses produksi.Tambahkan Analitik untuk Meningkatkan Efisiensi OperasionalSetelah sistem traceability berjalan dengan baik, perusahaan dapat memanfaatkan data yang terkumpul untuk melakukan evaluasi operasional. Informasi mengenai waktu pengiriman, jumlah tugas, maupun histori perpindahan material dapat digunakan sebagai dasar pengambilan keputusan.Beberapa metrik yang dapat dipantau antara lain:Waktu rata-rata pengiriman material.Jumlah pengiriman yang berhasil dan gagal.Area yang paling sering mengalami antrean.Frekuensi perpindahan setiap batch.Tingkat kepatuhan terhadap FIFO atau FEFO.Data tersebut membantu perusahaan mengidentifikasi bottleneck, mengevaluasi performa AMR, hingga merencanakan penambahan armada apabila kapasitas produksi meningkat.Ukur Keberhasilan Traceability dari Data yang Lebih Mudah DicariKeberhasilan integrasi AMR tidak hanya diukur dari jumlah robot yang beroperasi, tetapi juga dari peningkatan efisiensi proses logistik secara keseluruhan.IndikatorSebelum IntegrasiSetelah IntegrasiPelacakan riwayat materialManualMelalui dashboard berdasarkan batchRisiko salah kirimLebih tinggiBerkurang karena validasi otomatisStatus pengirimanKonfirmasi manualReal-timeWaktu pencarian dataRelatif lamaLebih cepatKepatuhan FIFO/FEFOBergantung operatorDibantu sistemEvaluasi KPI secara berkala membantu perusahaan mengetahui apakah implementasi yang dilakukan benar-benar memberikan dampak terhadap efisiensi operasional dan kualitas proses produksi.FAQ Seputar Integrasi AMR dengan Barcode dan SCADASebelum menerapkan integrasi AMR, barcode, dan SCADA, berikut beberapa pertanyaan yang paling sering diajukan beserta jawabannya untuk membantu Anda memahami penerapan sistem traceability material dengan lebih baik.1. Apakah AMR dapat membaca barcode secara langsung?Bisa. AMR dapat dilengkapi barcode scanner atau kamera vision system untuk membaca barcode maupun QR code. Pada beberapa implementasi, proses pemindaian juga dapat dilakukan melalui stasiun scan di area pickup atau drop-off.2. Apakah AMR harus selalu terhubung dengan SCADA?Tidak selalu. AMR tetap dapat beroperasi menggunakan fleet management system. Namun, integrasi dengan SCADA memudahkan perusahaan memantau posisi robot, status tugas, alarm, dan perpindahan material dalam satu dashboard.3. Apa manfaat menghubungkan AMR dengan barcode?Integrasi barcode membantu memastikan identitas material sesuai dengan tugas AMR, mengurangi risiko salah kirim, mempercepat proses pelacakan batch, serta mempermudah audit operasional.4. Bagaimana jika barcode rusak atau tidak terbaca?Sistem sebaiknya menyediakan prosedur pemindaian ulang, notifikasi kepada operator, input manual dengan otorisasi tertentu, serta area hold hingga identitas material berhasil diverifikasi.5. Industri apa saja yang cocok menggunakan sistem ini?Sistem traceability berbasis AMR dapat diterapkan pada berbagai industri, seperti makanan dan minuman, farmasi, logistik, otomotif, elektronik, hingga manufaktur umum yang membutuhkan pelacakan material secara akurat.6. Apakah implementasi traceability harus dilakukan sekaligus?Tidak. Implementasi dapat dimulai dari satu area produksi atau satu jenis material terlebih dahulu. Setelah proses berjalan stabil, cakupan sistem dapat diperluas secara bertahap sesuai kebutuhan operasional.KesimpulanMenghubungkan AMR dengan barcode dan SCADA memungkinkan perusahaan membangun sistem traceability yang lebih akurat dan efisien. Setiap perpindahan material dapat tercatat secara otomatis, divalidasi sebelum dikirim, serta dipantau secara real-time sehingga risiko salah kirim maupun kesalahan pencatatan dapat diminimalkan.Dengan dukungan PLC, HMI, sensor, dan sistem monitoring yang terintegrasi, perusahaan juga memperoleh visibilitas yang lebih baik terhadap alur material sekaligus data yang dapat digunakan untuk meningkatkan efisiensi operasional secara berkelanjutan.Tingkatkan Traceability Material Bersama MISELImplementasi traceability akan memberikan hasil yang optimal apabila dirancang sesuai dengan alur produksi dan kebutuhan operasional perusahaan. PT Mitrainti Sejahtera Eletrindo siap membantu merancang solusi integrasi AMR, barcode, PLC, HMI, SCADA, hingga sistem otomasi industri lainnya agar proses perpindahan material menjadi lebih akurat, aman, dan mudah dipantau. Hubungi tim MISEL untuk mendiskusikan solusi yang paling sesuai dengan kebutuhan manufaktur Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel

Baterai AMR Cepat Habis Saat Jam Sibuk? Atur Pengisian Daya agar Alur Material Tetap Lancar
Posted on 2026-06-10 by Misel Editor
Strategi pengisian daya baterai AMR di pabrik perlu diatur berdasarkan pola tugas, rute, beban angkut, waktu tunggu, ketersediaan charger, dan jam produksi tersibuk. Baterai AMR yang cepat habis tidak selalu berarti kapasitasnya terlalu kecil, tetapi bisa berasal dari pengaturan operasional yang belum tepat.Pada jam sibuk, AMR dapat menjalankan lebih banyak tugas, membawa muatan lebih berat, melewati jalur padat, dan memiliki waktu istirahat lebih sedikit. Artikel ini membahas cara mengatur pengisian baterai AMR agar armada tetap tersedia, antrean charging station berkurang, dan alur material tetap berjalan tanpa harus langsung menambah unit baru.Mengapa Baterai AMR Lebih Cepat Habis Saat Jam Produksi Sibuk?Pada jam produksi sibuk, AMR bekerja lebih intensif sehingga konsumsi energi meningkat. Kondisi ini dapat diperparah jika rute terlalu panjang, jalur sering terhambat, atau waktu tunggu tidak dimanfaatkan untuk pengisian daya.1. Frekuensi Perjalanan AMR MeningkatSemakin banyak tugas yang diterima AMR dalam satu jam, semakin sedikit waktu unit berada dalam kondisi diam. Akibatnya, kesempatan untuk melakukan pengisian singkat juga ikut berkurang.2. Beban Muatan Memengaruhi Konsumsi DayaAMR yang membawa muatan mendekati batas kapasitas membutuhkan energi lebih besar. Konsumsi daya bisa meningkat saat melewati tanjakan, permukaan lantai tidak rata, atau jalur dengan banyak perubahan arah.3. AMR Terlalu Sering Berhenti dan BerakselerasiJalur yang dipenuhi persimpangan, operator, forklift, atau hambatan lain membuat AMR sering berhenti dan bergerak kembali. Pola ini dapat menghabiskan baterai lebih cepat dibanding perjalanan stabil.4. Waktu Tunggu Tidak Dimanfaatkan untuk Mengisi DayaAMR mungkin sering menunggu material, perintah berikutnya, atau akses ke area tertentu. Jika waktu tunggu tersebut tidak dimanfaatkan, peluang untuk menjaga kapasitas baterai menjadi terbuang.Data Apa Saja yang Perlu Dipantau Sebelum Mengatur Pengisian Baterai?Pengaturan pengisian daya sebaiknya menggunakan data durasi kerja, konsumsi baterai per tugas, jarak perjalanan, berat muatan, waktu menganggur, dan jumlah AMR yang tersedia. Data ini membantu perusahaan menyusun jadwal pengisian daya AMR secara lebih realistis.Agar analisis lebih mudah dilakukan, tabel berikut dapat digunakan sebagai acuan awal untuk menentukan data apa saja yang perlu dipantau.Data yang DipantauInformasi yang DiperolehTujuanPersentase bateraiKapasitas daya yang tersisaMenentukan waktu pengisianKonsumsi per tugasDaya yang digunakan per perjalananMenilai beban setiap ruteJarak tempuhTotal perjalanan AMRMembandingkan efisiensi ruteBerat muatanBeban yang dibawaMenilai pengaruh muatanWaktu menganggurDurasi AMR tidak menerima tugasMenemukan waktu charging singkatDurasi pengisianWaktu untuk mencapai kapasitas tertentuMenyusun jadwal chargerTugas tertundaAntrean pengiriman materialMenilai dampak ke operasionalPetakan Konsumsi Baterai pada Setiap Rute AMRSetiap rute dapat menggunakan daya yang berbeda meskipun jaraknya hampir sama. Karena itu, manajemen baterai AMR perlu dimulai dari analisis kondisi jalur, jenis tugas, dan pola konsumsi energi.1. Bandingkan Baterai Sebelum dan Sesudah Menyelesaikan TugasCatat persentase baterai sebelum AMR mengambil tugas, lalu bandingkan setelah tugas selesai. Cara ini membantu melihat rute mana yang paling banyak menguras daya.2. Identifikasi Jalur yang Paling Boros EnergiBeberapa jalur dapat menghabiskan daya lebih besar karena jarak tempuh panjang, banyak persimpangan, lalu lintas forklift padat, lantai tidak rata, banyak tikungan, muatan berat, atau waktu tunggu panjang.3. Kelompokkan Tugas Berdasarkan Tingkat Konsumsi BateraiTugas dapat dikelompokkan menjadi konsumsi rendah, sedang, dan tinggi. Pengelompokan ini membantu sistem pengelolaan armada AMR membagi tugas secara lebih seimbang.Pembagian tugas yang tidak merata dapat membuat satu AMR cepat kehabisan baterai, sementara unit lain masih memiliki kapasitas daya yang tinggi.Tentukan Batas Baterai untuk Mulai Mengisi dan Kembali BekerjaAMR sebaiknya mulai mengisi daya sebelum baterai mencapai kondisi terlalu rendah. Batas pengisian perlu ditentukan agar AMR tidak berhenti di tengah operasional saat membawa material.1. Hindari Menunggu Baterai Hampir KosongAMR yang baru diarahkan ke charger saat baterai sangat rendah berisiko tidak dapat menyelesaikan tugas atau bahkan tidak sempat mencapai charging station AMR.2. Tetapkan Batas Minimum Berdasarkan Jarak ke ChargerBatas minimum baterai perlu mempertimbangkan jarak dari area kerja ke charger, potensi antrean, berat muatan, tugas yang masih harus diselesaikan, dan waktu kembali ke area kerja.3. Tentukan Kapasitas Minimum untuk Kembali BertugasAMR tidak selalu harus menunggu baterai penuh. Pada kondisi tertentu, AMR dapat kembali bekerja setelah daya cukup untuk menyelesaikan beberapa tugas berikutnya.Tabel berikut dapat membantu tim operasional membedakan pendekatan pengisian berdasarkan kondisi produksi.Kondisi OperasionalBatas Mulai MengisiBatas Kembali BertugasOperasional normalSesuai batas sistemSetelah cukup untuk beberapa siklusJam produksi sibukLebih awal sebelum antrean meningkatSetelah mencapai daya minimum operasionalPergantian shiftMenjelang shift berakhirSetelah pengisian lebih penuhBeban kerja rendahSaat AMR tidak menerima tugasDisesuaikan dengan kebutuhan berikutnyaPersentase yang digunakan harus mengikuti spesifikasi baterai, rekomendasi produsen, dan kondisi operasional AMR. Hindari menetapkan satu angka yang sama untuk semua jenis AMR tanpa evaluasi teknis.Pilih Pola Pengisian Daya yang Sesuai dengan Operasional PabrikCara mengatur pengisian baterai AMR dapat dilakukan melalui pengisian setelah shift, terjadwal, opportunity charging AMR, atau penggantian baterai. Pilihannya harus disesuaikan dengan jumlah armada, durasi operasional, dan kebutuhan produksi.1. Pengisian Setelah Shift ProduksiPola ini cocok jika pabrik tidak beroperasi 24 jam, durasi baterai cukup untuk satu shift, armada memiliki waktu berhenti jelas, dan charging station mampu menampung kebutuhan pengisian.2. Pengisian Terjadwal Secara BergantianSetiap AMR diberi waktu pengisian berbeda agar tidak seluruh unit berhenti bersamaan. Pola ini cocok untuk operasional beberapa shift dengan jumlah charger terbatas.3. Pengisian Singkat Saat AMR Tidak BertugasOpportunity charging dilakukan saat AMR sedang tidak menerima tugas atau menunggu material. Pola ini cocok jika lokasi charger dekat dengan area kerja dan sistem mampu mengatur prioritas tugas.4. Penggantian BateraiPenggantian baterai dapat digunakan pada operasional yang hampir tanpa henti. Namun, metode ini memerlukan jenis baterai yang mendukung, area kerja aman, dan prosedur keselamatan yang jelas.Tempatkan Charging Station di Lokasi yang TepatCharging station sebaiknya ditempatkan dekat jalur kerja AMR, tetapi tidak menghalangi pergerakan material, operator, forklift, atau kendaraan lain. Penempatan charger AMR yang kurang tepat dapat menambah perjalanan kosong dan membuat antrean baru.1. Tempatkan Charger Dekat Titik AMR Sering MenungguLokasi yang dapat dipertimbangkan meliputi area dekat titik pengambilan material, area penurunan produk, titik tunggu AMR, jalur pulang setelah tugas selesai, atau area dengan lalu lintas rendah.2. Hindari Perjalanan Kosong yang Terlalu JauhAMR yang harus berjalan jauh menuju charger tetap mengonsumsi baterai tanpa memindahkan material. Jika terlalu sering terjadi, efisiensi armada AMR akan menurun.3. Pastikan Area Pengisian Tidak Menjadi Titik Kemacetan BaruCharging station sebaiknya tidak ditempatkan di persimpangan utama, depan pintu otomatis, jalur forklift, area bongkar muat, jalur evakuasi, atau area yang berisiko terkena air dan bahan kimia.4. Perhitungkan Penambahan Charger di Masa DepanLayout area pengisian perlu memberi ruang untuk penambahan charger jika jumlah AMR atau kapasitas produksi meningkat. Perencanaan ini penting agar sistem tetap mudah dikembangkan.Atur Antrean Pengisian agar AMR Tidak Berhenti BersamaanSistem pengelolaan armada perlu menentukan AMR mana yang harus mengisi daya lebih dahulu berdasarkan tingkat baterai, posisi unit, beban tugas, ketersediaan charger, dan kebutuhan produksi.1. Prioritaskan AMR dengan Baterai Rendah dan Tugas Tidak MendesakAMR dengan baterai rendah dapat diarahkan ke charger ketika tugasnya masih bisa dialihkan kepada unit lain. Cara ini membantu mencegah AMR berhenti di tengah operasional.2. Jangan Mengirim Terlalu Banyak AMR ke Charger yang SamaAntrean charger membuat AMR tidak bekerja sekaligus belum tentu mendapatkan daya. Kondisi ini mengurangi jumlah unit yang tersedia tanpa manfaat operasional.3. Sebarkan Jadwal Pengisian di Antara Beberapa UnitPengisian dapat dilakukan bergantian. Misalnya, AMR pertama mengisi saat beban kerja menurun, AMR kedua menyelesaikan tugas prioritas, lalu AMR ketiga bersiap menggantikan unit yang sedang charging.4. Gunakan Sistem Pengelolaan Armada untuk Mengatur PrioritasSistem dapat mempertimbangkan kondisi baterai, lokasi AMR, jumlah tugas menunggu, prioritas material, ketersediaan charger, estimasi waktu pengisian, dan kondisi jalur menuju charging station.Pengaturan baterai juga berkaitan dengan jumlah armada yang tersedia. Jika terlalu banyak unit berhenti untuk mengisi daya, perusahaan dapat mengevaluasi kembali kebutuhan unit melalui artikel cara menghitung jumlah AMR yang dibutuhkan pabrik agar kapasitas operasional lebih seimbang.Sesuaikan Jadwal Pengisian dengan Jam ProduksiPengisian daya sebaiknya lebih banyak dilakukan ketika aktivitas pengiriman material sedang rendah, bukan ketika kebutuhan AMR mencapai puncaknya. Dengan begitu, waktu operasional AMR tetap tersedia pada jam sibuk.1. Petakan Jam Sibuk dan Jam SepiSetiap pabrik memiliki pola aktivitas berbeda. Karena itu, strategi pengisian perlu mengikuti jadwal produksi harian.Agar lebih mudah dipetakan, tabel berikut dapat digunakan untuk menyusun strategi pengisian berdasarkan kondisi operasional.Waktu OperasionalKondisi Tugas AMRStrategi PengisianAwal shiftDistribusi material meningkatPastikan sebagian besar AMR siapPertengahan shiftTugas relatif stabilLakukan charging bergantianWaktu istirahatAktivitas menurunManfaatkan pengisian singkatPergantian shiftAktivitas menurun sementaraLakukan pengisian lebih lamaAkhir produksiBeban tugas berkurangIsi baterai untuk shift berikutnya2. Bedakan Strategi untuk Setiap ShiftShift malam, akhir pekan, atau periode produksi tertentu dapat memiliki kebutuhan pengiriman berbeda. Jadwal pengisian tidak harus sama sepanjang hari.3. Siapkan Strategi untuk Lonjakan ProduksiPastikan lebih banyak AMR berada dalam kondisi baterai memadai sebelum produksi besar, pergantian produk, penerimaan bahan baku, pengiriman produk jadi, peningkatan kapasitas lini, atau musim permintaan tinggi.Pantau Kesehatan Baterai Sebelum Mengganggu OperasionalKesehatan baterai AMR perlu dipantau sebelum mengganggu alur material. Baterai yang mulai menurun biasanya menunjukkan waktu kerja lebih pendek, pengisian lebih lama, atau penurunan daya tidak stabil.1. Bandingkan Durasi Kerja Antarunit AMRJika AMR dengan rute dan tugas serupa memiliki waktu kerja jauh lebih pendek, kondisi baterainya perlu diperiksa. Perbandingan antarunit membantu membedakan masalah baterai dan masalah rute.2. Kenali Tanda-Tanda Kapasitas Baterai Mulai MenurunTanda yang dapat dipantau meliputi baterai lebih cepat habis, waktu pengisian makin lama, persentase daya turun tidak stabil, AMR sering kembali ke charger, dan jarak tempuh per pengisian menurun.3. Gunakan Data untuk Menjadwalkan PemeriksaanPemeriksaan sebaiknya dilakukan berdasarkan data penggunaan, bukan setelah AMR berhenti beroperasi. Data historis membantu perusahaan membuat jadwal perawatan lebih tepat.4. Bandingkan Performa Sebelum Mengganti BateraiPenurunan durasi kerja tidak selalu berasal dari baterai. Perusahaan juga perlu memeriksa perubahan rute, berat muatan, kondisi roda, permukaan lantai, hambatan jalur, kecepatan, dan sistem charging.Bagaimana Mengetahui Strategi Pengisian AMR Sudah Efektif?Strategi pengisian dapat dianggap efektif apabila AMR jarang kehabisan daya saat bertugas, antrean charger rendah, tugas tidak menumpuk, dan kapasitas baterai antar unit tetap seimbang.Untuk mengevaluasinya, indikator berikut dapat dipantau secara berkala melalui sistem pengelolaan armada AMR.IndikatorKondisi yang Perlu DiperhatikanAMR berhenti karena baterai habisSeharusnya sangat jarang terjadiAntrean charging stationTidak berlangsung terlalu lamaJumlah tugas tertundaTidak meningkat saat AMR mengisiWaktu perjalanan kosongTidak bertambah karena charger terlalu jauhKetersediaan armadaCukup untuk jam produksi sibukFrekuensi pengisianTidak terlalu sering tanpa alasan operasionalPerforma bateraiRelatif seimbang pada tugas serupaFAQ tentang Pengisian Baterai AMRBeberapa pertanyaan berikut sering muncul saat perusahaan mulai mengatur charging station, jadwal pengisian, dan ketersediaan armada AMR.1. Apakah baterai AMR harus selalu diisi sampai penuh?Tidak selalu. Pada operasional tertentu, AMR dapat melakukan pengisian singkat hingga mencapai kapasitas yang cukup untuk kembali bertugas. Metode ini tetap harus mengikuti jenis baterai dan rekomendasi sistem yang digunakan.2. Apakah terlalu sering mengisi daya dapat merusak baterai AMR?Dampaknya bergantung pada jenis baterai, sistem pengisian, suhu operasional, dan ketentuan produsen. Karena itu, strategi pengisian tidak boleh ditentukan tanpa melihat spesifikasi teknis baterai.3. Berapa jumlah charging station yang dibutuhkan?Jumlah charger perlu disesuaikan dengan jumlah AMR, durasi pengisian, pola penggunaan, jumlah shift, dan kebutuhan armada pada jam sibuk. Perhitungannya tidak cukup hanya berdasarkan rasio umum.4. Mengapa AMR tetap cepat habis setelah jadwal pengisian diperbaiki?Penyebabnya dapat berasal dari rute tidak efisien, muatan terlalu berat, terlalu banyak berhenti, kondisi lantai, roda, pengaturan kecepatan, atau kesehatan baterai yang menurun.5. Apakah perusahaan perlu menambah AMR jika banyak unit sedang mengisi daya?Belum tentu. Perusahaan dapat memperbaiki jadwal pengisian, penempatan charger, pembagian tugas, dan waktu tunggu sebelum menambah unit baru.KesimpulanPengisian baterai AMR perlu diatur berdasarkan konsumsi daya setiap rute, kondisi jam produksi, jumlah tugas, ketersediaan charger, dan kesehatan baterai. Strategi yang tepat dapat menjaga armada tetap tersedia tanpa membuat terlalu banyak AMR berhenti bersamaan.Jika AMR sering kehabisan baterai saat bertugas, jangan langsung menyimpulkan bahwa unit perlu ditambah. Periksa dahulu rute, pola pengisian, lokasi charger, antrean tugas, dan pembagian beban antarunit agar keputusan lebih tepat.Langkah yang dapat dilakukan:Catat konsumsi baterai pada setiap rute dan jenis muatan.Tentukan batas baterai untuk mulai mengisi daya.Pilih pola pengisian sesuai durasi operasional pabrik.Tempatkan charging station dekat titik kerja AMR.Atur jadwal pengisian secara bergantian.Pantau antrean tugas dan ketersediaan armada.Evaluasi kesehatan baterai berdasarkan data historis.Atur Pengisian AMR Lebih Terencana Bersama MISELPT Mitrainti Sejahtera Eletrindo dapat membantu perusahaan merancang integrasi AMR, charging station, dan sistem pengelolaan armada berdasarkan pola produksi yang sebenarnya. Dengan pengaturan baterai, pembagian tugas, dan analisis rute yang tepat, AMR dapat tetap beroperasi saat dibutuhkan tanpa menghambat alur perpindahan material.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel

Berapa Unit AMR yang Dibutuhkan Pabrik? Cara Menghitungnya dari Jarak Angkut dan Frekuensi Pengiriman
Posted on 2026-06-03 by Misel Editor
Cara menghitung jumlah AMR yang dibutuhkan pabrik tidak bisa hanya berdasarkan luas area atau banyaknya titik pengiriman. Perusahaan perlu menghitung jumlah tugas per jam, waktu satu siklus pengiriman, kapasitas muatan, tingkat penggunaan efektif, serta waktu pengisian baterai pada jam produksi tersibuk.Dalam penggunaan AMR di manufaktur, jumlah unit yang terlalu sedikit dapat membuat pengiriman material terlambat. Sebaliknya, jumlah unit yang terlalu banyak dapat membuat investasi tidak efisien. Artikel ini membahas cara memperkirakan kebutuhan AMR di pabrik secara lebih realistis berdasarkan frekuensi pengiriman material, waktu siklus AMR, kapasitas angkut, baterai, dan simulasi operasional.Data Apa Saja yang Dibutuhkan untuk Menghitung Jumlah AMR?Data utama yang perlu disiapkan adalah jumlah perpindahan material per jam, jarak antartitik, waktu pengambilan dan penurunan muatan, kapasitas AMR, durasi operasional, serta waktu pengisian baterai. Data ini menjadi dasar perhitungan armada AMR sebelum perusahaan menentukan jumlah unit.Agar proses pengumpulan data lebih terarah, tabel berikut dapat digunakan sebagai acuan awal untuk mencatat faktor yang memengaruhi kebutuhan AMR di pabrik.Data OperasionalInformasi yang DicatatTujuanFrekuensi pengirimanJumlah tugas pengiriman per jamMengetahui beban kerja AMRJarak perjalananJarak dari titik pengambilan ke tujuanMemperkirakan waktu tempuhWaktu prosesWaktu mengambil dan menurunkan muatanMenghitung satu siklus tugasKapasitas muatanBerat atau jumlah material per perjalananMenentukan jumlah perjalananWaktu tungguAntrean, pintu otomatis, persimpangan, atau mesinMembuat perhitungan lebih realistisWaktu pengisian dayaDurasi dan frekuensi pengisian bateraiMenentukan ketersediaan armadaHitung Frekuensi Pengiriman Material pada Setiap JalurKebutuhan AMR harus dihitung dari jumlah tugas pengiriman yang perlu diselesaikan dalam satu jam pada setiap jalur perpindahan material. Perhitungan ini membantu pabrik melihat beban kerja aktual, bukan hanya memperkirakan dari ukuran area.1. Catat Jumlah Pengiriman pada Jam Produksi NormalCatat berapa kali bahan baku, komponen, produk setengah jadi, atau produk jadi harus dipindahkan selama satu jam operasional normal. Data ini dapat diperoleh dari jadwal produksi, catatan operator, atau observasi langsung di area kerja.2. Gunakan Jam Produksi Tersibuk sebagai Acuan UtamaRata-rata harian dapat menyembunyikan lonjakan kebutuhan pada waktu tertentu. Karena itu, perhitungan sebaiknya menggunakan jam ketika produksi, penerimaan material, dan pengiriman produk berlangsung bersamaan.Jika alur material belum dipetakan dengan jelas, jumlah AMR yang dipilih bisa terlihat cukup di atas kertas, tetapi tetap menimbulkan antrean di lapangan. Untuk memahami cara menelusurinya, baca juga artikel tentang mendiagnosis bottleneck gudang pada alur AMR.Hitung Waktu yang Dibutuhkan AMR untuk Menyelesaikan Satu SiklusWaktu satu siklus AMR mencakup perjalanan menuju titik pengambilan, proses mengambil muatan, perjalanan ke tujuan, menurunkan muatan, dan berpindah ke tugas berikutnya. Semakin panjang satu siklus, semakin banyak unit yang dibutuhkan.1. Masukkan Seluruh Aktivitas dalam Satu Siklus PengirimanPerhitungan waktu siklus tidak hanya berisi waktu jalan. Seluruh aktivitas kecil yang terjadi sebelum dan sesudah material dipindahkan juga perlu dicatat.Komponen waktu yang perlu dihitung meliputi:Waktu perjalanan menuju titik pengambilan.Waktu menunggu material siap.Waktu mengambil atau mengangkat muatan.Waktu perjalanan menuju titik tujuan.Waktu menurunkan muatan.Waktu menerima tugas berikutnya.2. Jangan Hanya Menghitung Jarak TempuhDua jalur dengan jarak yang sama belum tentu memiliki waktu siklus yang sama. Jalur yang melewati banyak persimpangan, pintu otomatis, operator, forklift, atau area sempit biasanya membutuhkan waktu lebih lama.Gunakan Rumus Dasar untuk Memperkirakan Jumlah AMRPerkiraan awal jumlah AMR dapat diperoleh dengan membagi total waktu yang dibutuhkan untuk seluruh tugas dengan waktu kerja efektif satu unit AMR. Rumus ini membantu perusahaan membuat estimasi awal sebelum simulasi kebutuhan AMR dilakukan.Rumus sederhana:Jumlah AMR = Total tugas per jam × Waktu satu siklus ÷ Waktu kerja efektif per jamContoh perhitungan:Kebutuhan pengiriman: 20 tugas per jam.Waktu satu siklus: 8 menit.Total waktu yang dibutuhkan: 20 × 8 menit = 160 menit.Waktu kerja efektif satu AMR: 48 menit per jam.Perkiraan kebutuhan: 160 ÷ 48 = 3,33 unit.Dari perhitungan tersebut, perusahaan setidaknya membutuhkan 4 unit AMR. Jumlah ini masih perlu diperiksa kembali berdasarkan waktu pengisian baterai AMR, potensi antrean, perubahan rute, dan kebutuhan unit cadangan.Masukkan Tingkat Penggunaan Efektif AMR ke Dalam PerhitunganAMR tidak sebaiknya diasumsikan bekerja penuh selama 60 menit setiap jam. Dalam praktiknya, terdapat waktu tunggu, pergantian tugas, gangguan jalur, antrean, dan pemeriksaan rutin yang mengurangi waktu kerja efektif.1. Hindari Menggunakan Asumsi Kapasitas 100 PersenPerhitungan berdasarkan kapasitas penuh berisiko menghasilkan jumlah unit yang terlalu sedikit. Ketika terjadi keterlambatan kecil, seluruh jadwal pengiriman material dapat ikut terganggu.2. Sediakan Kapasitas untuk Menghadapi Gangguan OperasionalKapasitas tambahan membuat sistem lebih siap menghadapi kondisi nyata di lapangan. Beberapa gangguan kecil dapat terjadi berulang dan memengaruhi efisiensi transportasi material pabrik.Kapasitas tambahan dapat digunakan saat:Jalur AMR sedang padat.Material belum siap di titik pengambilan.Pintu otomatis terlambat terbuka.Operator atau forklift melintasi jalur.Salah satu AMR sedang diperiksa.Terjadi lonjakan permintaan pengiriman.Perhitungan awal sebaiknya menggunakan waktu kerja efektif, bukan total waktu tersedia. Nilai penggunaan efektif perlu disesuaikan dengan layout, kepadatan aktivitas, dan pola kerja pabrik.Perhitungkan Kapasitas Muatan dan Jenis AMR yang DigunakanSemakin besar kapasitas angkut AMR dalam satu perjalanan, semakin sedikit tugas yang diperlukan. Namun, jenis AMR tetap harus disesuaikan dengan ukuran material, bentuk muatan, jenis palet, metode pengambilan, dan kondisi jalur.1. Bandingkan Jumlah Material dengan Kapasitas Satu PerjalananSatu AMR yang dapat membawa beberapa kontainer sekaligus dapat mengurangi frekuensi perjalanan dibandingkan AMR dengan kapasitas lebih kecil. Namun, kapasitas besar tidak selalu lebih baik jika jalurnya sempit atau titik pengambilan tidak mendukung.2. Sesuaikan Jenis AMR dengan Cara Material DipindahkanJenis AMR perlu dipilih berdasarkan bentuk material dan proses pemindahan di area kerja. Selain jumlah unit, perusahaan juga perlu memastikan tipe AMR sesuai dengan kebutuhan operasionalnya.Tabel berikut dapat membantu membedakan jenis AMR berdasarkan kebutuhan pemindahan material.Jenis AMRKebutuhan Operasional yang SesuaiLatent Lift AMRMengangkat rak atau troli dari bagian bawahForklift AMRMengambil dan memindahkan palet secara otomatisTransfer AMRMemindahkan material melalui conveyor atau mekanisme transferAMR dengan rakMengangkut beberapa kontainer atau komponen dalam satu perjalananSelain jumlah unit, perusahaan juga perlu memilih tipe AMR yang sesuai dengan bentuk material dan sistem pemindahannya. Penjelasan lebih lengkap dapat diarahkan ke artikel Panduan Memilih AMR: Kapan Menggunakan Latent Lift, Forklift, atau Transfer AMR?.Masukkan Waktu Pengisian Baterai dan Perawatan AMRJumlah armada harus tetap mampu memenuhi kebutuhan pengiriman ketika sebagian AMR sedang mengisi baterai atau menjalani pemeriksaan rutin. Faktor ini penting agar sistem pengelolaan armada AMR tetap stabil selama shift berjalan.1. Catat Berapa Lama AMR Dapat Bekerja dalam Satu Kali PengisianDurasi baterai perlu dibandingkan dengan panjang shift, intensitas tugas, berat muatan, dan jarak perjalanan. AMR yang membawa beban berat atau berjalan lebih jauh dapat membutuhkan pengisian lebih sering.2. Tentukan Pola Pengisian Daya yang DigunakanPola pengisian daya akan memengaruhi jumlah unit yang tersedia pada jam operasional. Karena itu, strategi baterai perlu dihitung sejak awal.Pola pengisian dapat berupa:Pengisian setelah satu shift selesai.Pengisian ketika kapasitas baterai mencapai batas tertentu.Pengisian singkat saat AMR sedang tidak menerima tugas.Penggantian baterai untuk operasional yang berlangsung terus-menerus.3. Pertimbangkan Kebutuhan Unit CadanganUnit cadangan dapat dibutuhkan pada operasional dengan beban tinggi, terutama jika keterlambatan pengiriman material dapat menghentikan lini produksi. Pembahasan lebih lanjut dapat diarahkan ke artikel tentang strategi pengisian daya baterai AMR melalui internal link yang relevan.Lakukan Simulasi Sebelum Menentukan Jumlah Unit AkhirSimulasi diperlukan untuk menguji apakah jumlah AMR yang dihitung tetap mampu menyelesaikan tugas ketika terjadi antrean, lonjakan produksi, perubahan rute, atau gangguan operasional. Hasil simulasi membantu perusahaan menghindari keputusan investasi yang terlalu rendah atau terlalu berlebihan.1. Uji Beberapa Skenario Beban KerjaSimulasi sebaiknya tidak hanya memakai kondisi normal. Pabrik perlu menguji skenario yang mungkin terjadi pada jam tersibuk atau saat ada gangguan.Skenario yang dapat diuji:Produksi berjalan pada kapasitas normal.Produksi berada pada jam tersibuk.Satu unit AMR tidak dapat digunakan.Sebagian AMR sedang mengisi daya.Salah satu jalur utama tidak dapat dilewati.Frekuensi pengiriman meningkat karena tambahan lini produksi.2. Pantau Antrean Tugas dan Perjalanan KosongJumlah AMR belum tentu optimal jika banyak unit mengantre di titik yang sama atau terlalu sering berjalan tanpa membawa material. Data antrean dan perjalanan kosong dapat menunjukkan apakah rute, jadwal, atau jumlah unit perlu diubah.3. Evaluasi Kembali Setelah AMR Mulai DigunakanGunakan data operasional aktual seperti waktu siklus, jumlah tugas selesai, waktu tunggu, konsumsi baterai, dan titik kemacetan. Data tersebut dapat digunakan untuk memperbaiki pengaturan armada setelah sistem berjalan.Contoh Sederhana Perhitungan Kebutuhan AMR di PabrikPerhitungan dapat dimulai dari jumlah tugas pada jam tersibuk, kemudian disesuaikan dengan waktu siklus dan waktu kerja efektif AMR. Contoh berikut hanya digunakan sebagai gambaran awal sebelum simulasi dilakukan.Komponen PerhitunganNilaiKebutuhan pengiriman24 tugas per jamWaktu satu siklus7 menitTotal kebutuhan waktu168 menit per jamWaktu kerja efektif satu AMR48 menit per jamPerkiraan awal3,5 unitJumlah yang dibulatkan4 unitEmpat unit merupakan perkiraan awal. Perusahaan mungkin membutuhkan tambahan unit apabila terdapat waktu pengisian baterai yang panjang, rute yang padat, atau risiko satu unit berhenti beroperasi pada jam produksi penting.FAQ tentang Jumlah AMR untuk Kebutuhan PabrikBeberapa pertanyaan berikut sering muncul saat perusahaan mulai menghitung jumlah unit AMR untuk gudang, lini produksi, atau area manufaktur.1. Apakah luas pabrik menentukan jumlah AMR?Luas pabrik memengaruhi jarak perjalanan, tetapi bukan satu-satunya penentu. Frekuensi pengiriman, waktu siklus, kapasitas muatan, dan kondisi jalur juga harus diperhitungkan.2. Apakah satu AMR dapat melayani beberapa lini produksi?Bisa, selama total tugas dari seluruh lini masih berada dalam kapasitas kerja AMR dan sistem pengelolaan armada dapat menentukan prioritas pengiriman secara tepat.3. Kapan pabrik perlu menambah unit AMR?Penambahan unit perlu dipertimbangkan ketika antrean tugas terus meningkat, pengiriman material sering terlambat, tingkat penggunaan armada terlalu tinggi, atau kapasitas produksi bertambah.4. Apakah jumlah AMR harus selalu ditambah saat produksi meningkat?Tidak selalu. Perusahaan dapat terlebih dahulu memperbaiki rute, mengurangi perjalanan kosong, mengatur ulang jadwal pengiriman, atau meningkatkan kapasitas muatan sebelum membeli unit tambahan.KesimpulanJumlah AMR yang tepat harus dihitung berdasarkan kebutuhan tugas pada jam tersibuk, waktu satu siklus, kapasitas muatan, waktu kerja efektif, pengisian baterai, dan kondisi jalur. Perusahaan sebaiknya tidak hanya mengandalkan perkiraan luas area atau jumlah lini produksi.Jika antrean tugas sering meningkat, pengiriman material terlambat, atau AMR bekerja terlalu dekat dengan kapasitas maksimal, perusahaan perlu mengevaluasi ulang jumlah armada. Namun, sebelum menambah unit, optimasi rute, jadwal pengiriman, kapasitas muatan, dan sistem fleet management juga perlu diperiksa.Langkah yang dapat dilakukan:Catat jumlah pengiriman material pada setiap jalur.Ukur waktu satu siklus AMR secara lengkap.Hitung kebutuhan awal menggunakan waktu kerja efektif.Masukkan waktu pengisian baterai dan unit cadangan.Uji hasil perhitungan melalui simulasi operasional.Evaluasi kembali menggunakan data setelah sistem dijalankan.Hitung Kebutuhan AMR Lebih Akurat Bersama MISELDengan pengalaman dalam analisis kebutuhan operasional, perhitungan jumlah armada, pemilihan jenis AMR yang sesuai, hingga integrasi sistem fleet management dengan proses produksi, PT Mitrainti Sejahtera Eletrindo siap menjadi mitra strategis perusahaan dalam mengoptimalkan alur perpindahan material melalui solusi AMR yang tepat.Pendekatan yang terukur dan berbasis data, perusahaan dapat meningkatkan efisiensi, mengurangi bottleneck, serta memanfaatkan teknologi AMR secara optimal tanpa pemborosan unit.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel

AMR Sudah Jalan di Pabrik, Tapi Banyak Proses Jadi Tidak Sinkron? Ini Penyebabnya
Posted on 2026-05-13 by Misel Editor
Penyebab AMR tidak sinkron dengan proses produksi biasanya karena robot bekerja terpisah dari sistem produksi, tidak mengikuti ritme mesin, dan tidak memiliki prioritas berdasarkan kebutuhan proses. Akibatnya, AMR tetap aktif tetapi alur kerja di pabrik menjadi tidak selaras dan memicu delay antar proses.Banyak perusahaan manufaktur mulai menggunakan AMR untuk mempercepat distribusi material dan mendukung otomasi produksi. Namun setelah implementasi berjalan, muncul masalah baru seperti material datang terlalu cepat, mesin menunggu material, atau operator justru harus mengikuti ritme robot. Kondisi ini membuat alur kerja tidak sinkron di pabrik meski teknologi otomasi sudah digunakan.Kenapa AMR Bisa Tidak Sinkron dengan Proses Produksi?AMR tidak akan bekerja optimal jika hanya bergerak berdasarkan sistem internalnya sendiri tanpa mengikuti kebutuhan aktual di lini produksi.1. AMR Bergerak Sendiri Tanpa Mengikuti Ritme ProduksiBanyak AMR bekerja berdasarkan jadwal tetap atau task statis tanpa mempertimbangkan kondisi real-time di lapangan. Akibatnya, robot tetap bergerak meski proses produksi sedang berhenti atau belum membutuhkan material. Hal ini membuat aktivitas AMR terlihat tinggi, tetapi tidak mendukung efisiensi produksi secara nyata.2. Tidak Ada Koordinasi antara AMR dan Mesin ProduksiAMR sering tidak memiliki komunikasi langsung dengan mesin produksi atau sistem kontrol utama. Robot tidak “mengetahui” kapan mesin membutuhkan material atau kapan proses pengangkutan harus dilakukan. Akibatnya, distribusi material menjadi tidak tepat waktu dan memicu bottleneck di area tertentu.Tanda-Tanda Proses Produksi Tidak Sinkron Setelah Menggunakan AMRKetidaksinkronan ini sering tidak disadari karena seluruh sistem terlihat tetap berjalan normal.1. Material Datang Terlalu Cepat atau TerlambatTiming distribusi material yang tidak tepat menjadi tanda paling umum adanya masalah koordinasi AMR di pabrik. Material bisa menumpuk di area produksi atau justru terlambat sampai ke mesin yang membutuhkan. Dampaknya, area kerja menjadi tidak seimbang dan flow produksi terganggu.2. Ada Waktu Tunggu di Antara Proses ProduksiMesin atau operator harus menunggu proses sebelumnya selesai karena alur kerja tidak terhubung secara sinkron. Waktu tunggu ini sering terlihat kecil, tetapi jika terjadi terus-menerus akan menurunkan efisiensi produksi secara signifikan. Ini menunjukkan integrasi AMR dengan sistem produksi belum berjalan optimal.Untuk menemukan titik masalahnya, perusahaan perlu mendiagnosis bottleneck alur material AMR agar perbaikan tidak hanya dilakukan pada robot, tetapi juga pada alur kerja yang menghambat proses.3. Operator Harus Menyesuaikan Diri dengan Pergerakan AMRDalam sistem yang belum optimal, operator sering menunggu robot lewat atau menyesuaikan ritme kerja berdasarkan pergerakan AMR. Padahal seharusnya sistem otomasi dirancang untuk mendukung aktivitas manusia, bukan sebaliknya. Kondisi ini menandakan desain sistem kerja masih kurang efektif.Kesalahan Sistem yang Sering Menyebabkan AMR Tidak SinkronMasalah utama biasanya berasal dari desain sistem dan integrasi, bukan dari teknologi robot itu sendiri.1. AMR Tidak Terhubung dengan Sistem ProduksiRobot berjalan tanpa data real-time dari proses produksi sehingga tidak memahami kebutuhan aktual di lapangan. Akibatnya, keputusan pergerakan menjadi lambat dan sering tidak relevan dengan kondisi produksi saat itu. Ini menjadi salah satu kesalahan implementasi AMR manufaktur yang paling sering terjadi.2. Tidak Ada Sistem Prioritas Berdasarkan Kebutuhan ProduksiSemua task dianggap memiliki tingkat prioritas yang sama meski dampaknya berbeda terhadap output produksi. Akibatnya, proses penting bisa terlambat karena robot sedang menjalankan task lain yang kurang kritikal. Sistem seperti ini membuat koordinasi AMR menjadi tidak efisien.3. Sistem AMR Tidak Adaptif terhadap Perubahan KondisiSaat terjadi perubahan volume produksi, downtime mesin, atau perubahan jalur kerja, AMR tidak mampu menyesuaikan diri secara otomatis. Robot tetap mengikuti pola lama meski kondisi lapangan sudah berubah. Hal ini membuat operasional menjadi tidak fleksibel dan sulit stabil.4. Tidak Menggunakan Data Produksi untuk Mengatur Pergerakan AMRBanyak keputusan pergerakan masih berbasis input manual atau asumsi operator. Akibatnya, respon sistem menjadi lebih lambat dan tidak akurat dibanding kebutuhan aktual produksi. Padahal penggunaan data produksi secara real-time dapat meningkatkan akurasi dan efisiensi pergerakan AMR.Cara Membuat AMR Lebih Sinkron dengan Proses ProduksiSolusi untuk optimasi koordinasi AMR harus fokus pada integrasi sistem dan pengaturan alur kerja secara menyeluruh.1. Hubungkan AMR dengan Sistem Produksi Secara Real-TimeAMR harus menerima data langsung dari proses produksi agar dapat bergerak sesuai kebutuhan aktual. Dengan integrasi real-time, robot dapat merespons perubahan kondisi lebih cepat dan mengurangi delay antar proses. Pendekatan ini membantu menjaga flow produksi tetap stabil.2. Atur Prioritas Berdasarkan Proses yang Paling PentingSistem perlu menentukan task mana yang paling mempengaruhi output produksi agar AMR bekerja lebih terarah. Dengan prioritas yang jelas, keterlambatan pada titik kritis dapat diminimalkan. Hal ini juga membantu meningkatkan utilisasi robot secara lebih efektif.3. Gunakan Sistem yang Bisa Menyesuaikan Pergerakan Secara OtomatisSistem dinamis memungkinkan AMR beradaptasi terhadap perubahan kondisi di lapangan tanpa perlu intervensi manual terus-menerus. Contohnya adalah perubahan jalur otomatis saat terjadi kemacetan atau downtime mesin. Hasilnya, operasional menjadi lebih fleksibel dan responsif.4. Gunakan Data Produksi sebagai Dasar Pengambilan KeputusanData produksi membantu menentukan kapan material harus dikirim dan proses mana yang harus diprioritaskan. Pendekatan berbasis data membuat keputusan lebih cepat, akurat, dan konsisten. Ini menjadi kunci penting dalam meningkatkan sinkronisasi antara AMR dan produksi.Peran Integrasi Sistem agar AMR dan Produksi Bisa Berjalan SelarasIntegrasi adalah kunci utama agar AMR menjadi bagian dari sistem produksi, bukan berjalan sendiri-sendiri.1. Integrasi dengan PLC untuk Sinkronisasi dengan MesinPLC memungkinkan AMR menerima sinyal langsung dari mesin produksi. Dengan cara ini, robot dapat bergerak otomatis sesuai kondisi mesin tanpa menunggu instruksi manual. Hasilnya adalah koordinasi yang lebih cepat dan stabil.2. Integrasi dengan SCADA untuk Monitoring dan KontrolSCADA membantu perusahaan memantau seluruh aktivitas AMR dan proses produksi secara real-time. Data ini memudahkan analisis performa, identifikasi bottleneck, dan evaluasi operasional secara menyeluruh. Visibility sistem yang baik sangat penting untuk menjaga sinkronisasi.3. Integrasi dengan Sistem Produksi untuk Penjadwalan OtomatisAMR yang terhubung dengan sistem produksi dapat mengikuti jadwal kerja secara otomatis. Hal ini membantu menjaga alur material tetap konsisten dan mengurangi ketergantungan pada operator. Sistem menjadi lebih sinkron dan efisien dalam jangka panjang.Penyebab dan Solusi Ketidaksinkronan AMRUntuk memahami hubungan antara masalah yang sering terjadi dan solusi yang dapat diterapkan, berikut ringkasan beberapa penyebab utama AMR tidak sinkron dengan proses produksi:MasalahDampakSolusiTidak terhubung sistemDelay antar prosesIntegrasi real-timeTidak ada prioritasProses tergangguAtur prioritas produksiTidak adaptifTidak fleksibelGunakan sistem dinamisTidak berbasis dataKeputusan lambatGunakan data produksiKesimpulan: AMR Harus Menjadi Bagian dari Sistem Produksi, Bukan Berjalan SendiriAMR tidak akan memberikan dampak maksimal jika hanya bergerak berdasarkan sistem internalnya sendiri tanpa sinkronisasi dengan proses produksi. Agar efisiensi benar-benar meningkat, perusahaan perlu memastikan robot terhubung dengan sistem produksi, memiliki prioritas kerja yang jelas, dan mampu beradaptasi terhadap kondisi real-time di lapangan. Dengan integrasi dan pengaturan sistem yang tepat, AMR dapat menjadi bagian penting dalam menciptakan operasional yang lebih stabil dan produktif.FAQ Seputar Sinkronisasi AMR di PabrikBerikut beberapa pertanyaan yang sering muncul terkait sinkronisasi AMR dengan proses produksi di lingkungan manufaktur:1. Kenapa AMR bisa tidak sinkron dengan proses produksi?Karena tidak terhubung dengan sistem produksi dan tidak mengikuti kebutuhan real-time di lapangan.2. Apa dampak AMR yang tidak sinkron?Terjadi delay antar proses, waktu tunggu meningkat, dan efisiensi produksi menurun.3. Bagaimana cara membuat AMR lebih sinkron?Dengan integrasi sistem, pengaturan prioritas, dan penggunaan data produksi.4. Apakah masalah ini ada di robotnya?Biasanya tidak, masalah lebih sering ada di desain sistem dan integrasinya.5. Apakah perlu ganti AMR untuk memperbaiki masalah ini?Tidak selalu, sebagian besar masalah dapat diperbaiki melalui optimalisasi sistem yang sudah ada.Maksimalkan Potensi AMR Anda Melalui Integrasi Sistem yang TepatJika AMR di pabrik masih sering menyebabkan delay atau alur kerja tidak sinkron, kemungkinan besar masalahnya ada pada sistem integrasi dan pengaturan prosesnya. Dengan pendekatan integrasi sistem dari MISEL seperti PLC, SCADA, dan solusi otomasi, AMR dapat bekerja lebih selaras dengan proses produksi dan membantu meningkatkan efisiensi operasional secara menyeluruh. Hubungi tim kami untuk menemukan solusi integrasi AMR yang sesuai dengan kebutuhan industri Anda.ADDRESSRuko Pengampon Square Blok D-31Jl. Semut Baru, Kel. Bongkaran, Kec. Pabean Cantian Surabaya – Jawa TimurPHONEWhatsApp: +628170006907T.(031) 355 1715F.(031) 355 3995Email: [email protected]: Youtube Misel